
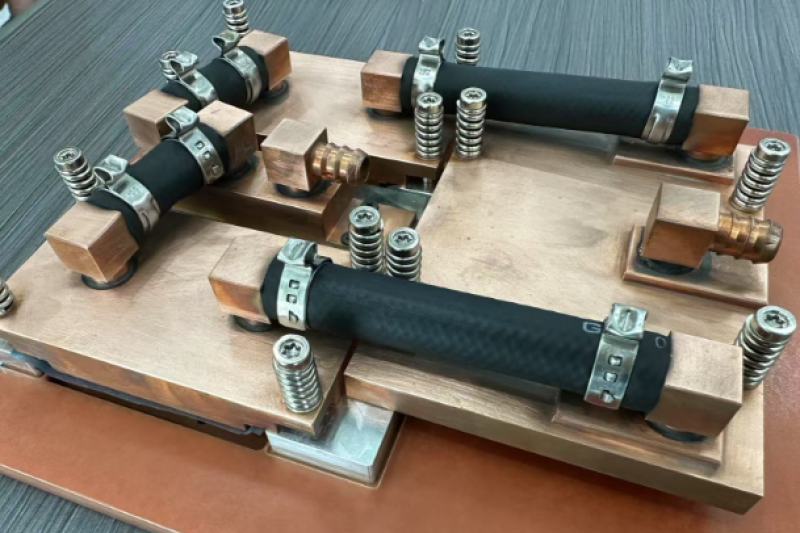
El contenido principal de este artículo es explicar las características del proceso de soldadura fuerte al vacío de aleación de aluminio, una descripción general de las características básicas y la soldadura fuerte al vacío de dos tipos de aleaciones de aluminio 3003 y 6o61.
La aleación de aluminio 3003 es una aleación de la serie Al-Mn, que posee buena resistencia a la corrosión y conformabilidad, pero no puede endurecerse mediante tratamiento térmico. La aleación de aluminio 6061 es una aleación de la serie Al-Mg-Si, que sí puede endurecerse mediante tratamiento térmico y posee alta resistencia, buen rendimiento de procesamiento y excelente soldabilidad. La soldadura fuerte al vacío es un proceso de soldadura fuerte que se lleva a cabo en un entorno de vacío (generalmente con una presión ≤10⁻³ Pa). No requiere fundente y evita la oxidación del metal base y del metal de aporte, obteniendo así soldaduras limpias y de alta calidad. Es particularmente adecuada para la unión de piezas de precisión y materiales diferentes.
Explicación detallada de las características de la soldadura fuerte al vacío de las aleaciones de aluminio 3003 y 6061
Aleación 3003: Presenta un buen rendimiento de soldadura fuerte al vacío, gracias a la presencia de manganeso (Mn). El Mn puede aumentar la temperatura de recristalización y refinar los granos. Sin embargo, es necesario controlar la temperatura de soldadura (p. ej., en el rango de 580 a 590 °C) y el tiempo de mantenimiento para evitar que el metal base se corroa excesivamente por el metal de aportación, especialmente en estructuras de paredes delgadas como los paneles de nido de abeja.
Aleación de aluminio 6061: El principal desafío en la soldadura fuerte al vacío reside en el magnesio (Mg) que contiene. El Mg es propenso a evaporarse a la temperatura de soldadura fuerte, lo cual contradice el propósito original del entorno de vacío de eliminar la película de óxido. La evaporación del Mg contaminará la cámara de vacío. En general, al diseñar y producir...placas frías líquidas or disipadores de calor Hecho de aleación de aluminio 6061 a través de soldadura fuerte al vacío, es necesario controlar con precisión la temperatura (por ejemplo, 588 ° C) y el tiempo de retención para equilibrar la volatilización de Mg (se requiere una cantidad adecuada de Mg para promover el flujo del metal de relleno de soldadura fuerte) y evitar problemas causados por una volatilización excesiva.
Parámetros clave y puntos de control del proceso de soldadura fuerte al vacío
Metal de aportación 4004 (Al – Si – Mg): Es una opción común para la soldadura fuerte de aleaciones de aluminio 3003 y 6061, con un punto de fusión aproximado de 559–591 °C. Metales de aportación especiales para soldadura fuerte de bajo punto de fusión: Para aleaciones de aluminio reforzadas con tratamiento térmico, como la 6061, las investigaciones demuestran que el uso de metales de aportación para soldadura fuerte de Al-Si-Cu-Mg con composiciones específicas o metales de aportación para soldadura fuerte de bajo punto de fusión (punto de fusión: 514–538 °C) preparados mediante tecnología de temple por fusión ayuda a evitar la sobrecombustión y el crecimiento de grano del metal base, y a obtener uniones de alta calidad.
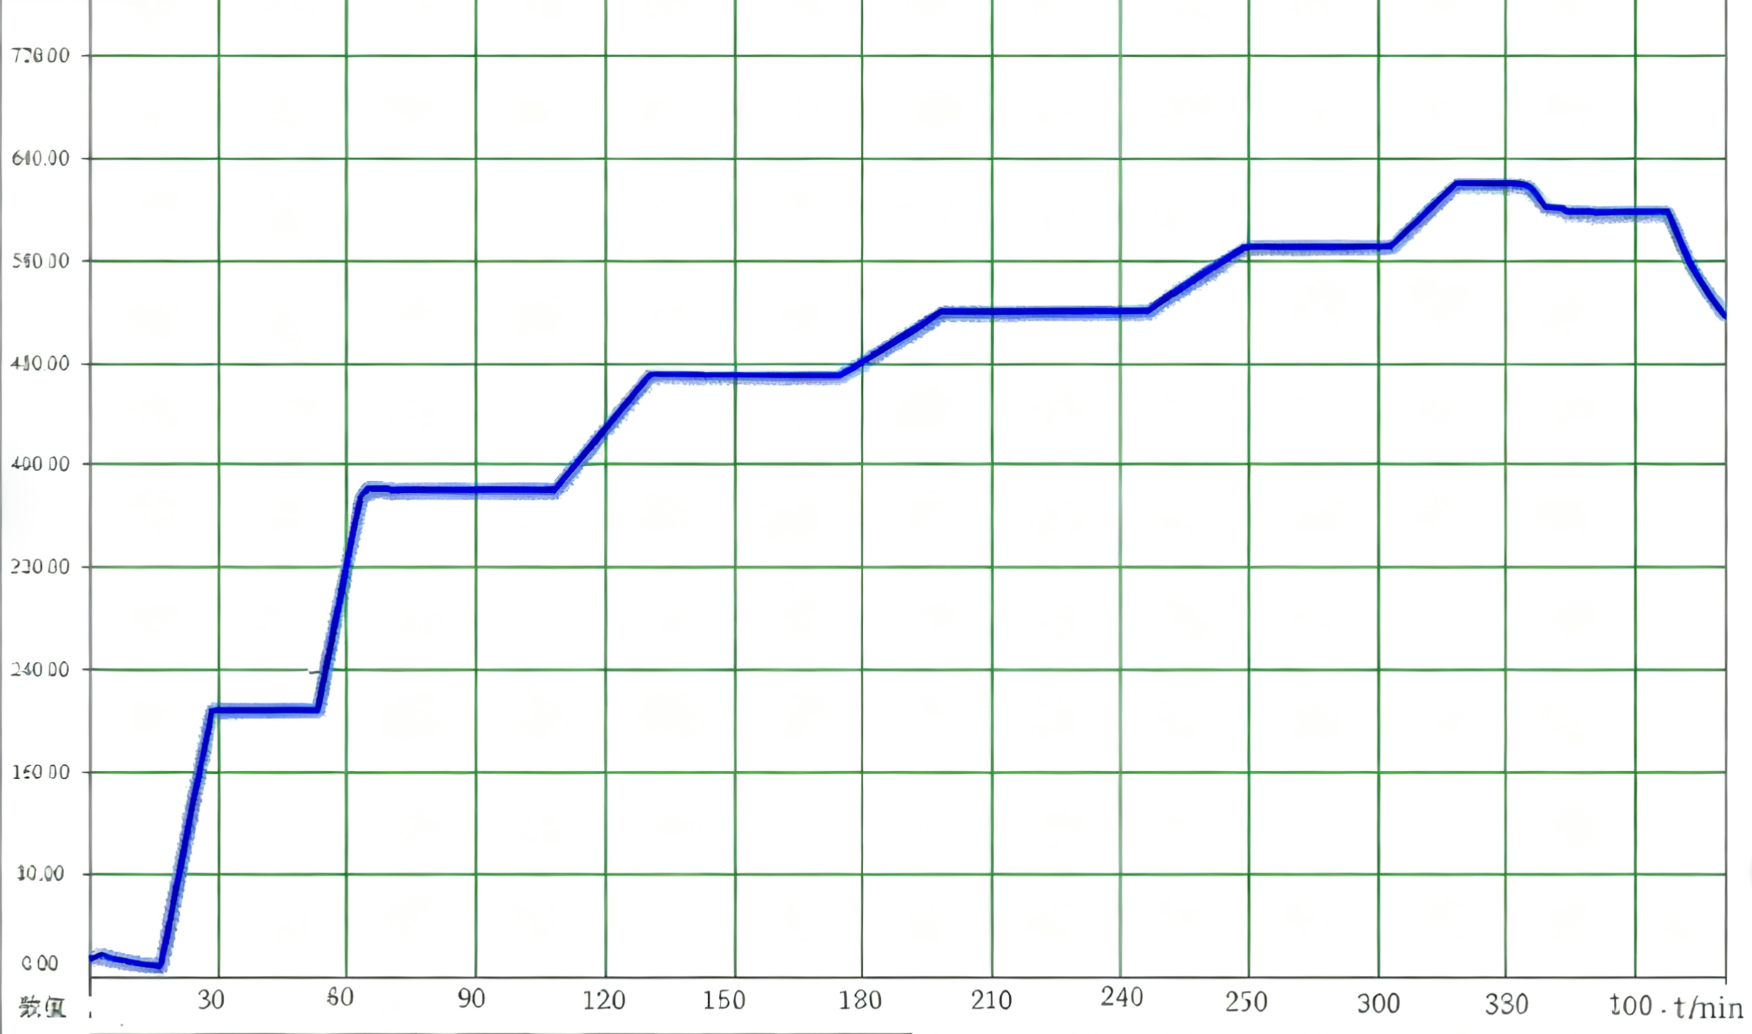
Como se muestra en la Figura 1, la temperatura es uno de los parámetros más cruciales. Si la temperatura es demasiado baja, puede resultar en una fusión insuficiente y una baja fluidez del metal de aportación para la soldadura fuerte. Si la temperatura es demasiado alta, puede causar fácilmente corrosión del metal base (en casos severos, el núcleo de panal 3003 se disuelve casi por completo a 595 °C), crecimiento de grano o volatilización excesiva de elementos de Mg. El tiempo de mantenimiento debe coordinarse con la temperatura. Por ejemplo, para el acero 6061 doméstico con un contenido relativamente bajo de Mg, puede ser necesario extender el tiempo de mantenimiento adecuadamente (p. ej., 12 minutos) para promover el flujo del metal de aportación para la soldadura fuerte y la difusión de los elementos de aleación.
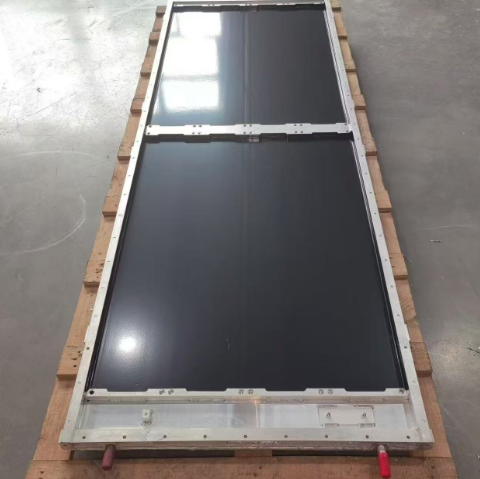
Grado de vacío: Un alto grado de vacío (generalmente requerido ≤10⁻³ Pa) puede eliminar eficazmente la película de óxido y evitar la oxidación de la pieza, requisito indispensable para obtener soldaduras limpias. Estado de la superficie del metal base y holgura de montaje: La superficie a soldar debe estar limpia, libre de capas de aceite y óxido. La holgura de montaje debe ser adecuada para el flujo capilar del metal de aportación. Dispositivos de fijación: Un diseño de herramientas adecuado puede controlar eficazmente la deformación de la soldadura, garantizar la posición relativa entre las piezas y promover la conducción del calor. Estos son particularmente cruciales para... Placas refrigeradas por líquido de paquetes de baterías correspondiente a la producción gestión térmicaUna pequeña fuga puede tener consecuencias catastróficas para el enfriamiento de los módulos de la batería.
Defectos comunes y soluciones
Desbordamiento de soldadura (flujo inadecuado del metal de aporte para la soldadura fuerte): El metal de aporte para la soldadura fuerte se acumula fuera del área de soldadura, lo que afecta la apariencia y el ensamblaje. Causas: Temperatura de soldadura fuerte excesiva, tiempo de mantenimiento demasiado largo, exceso de metal de aporte para la soldadura fuerte, tamaño de grano pequeño del metal base (más bordes de grano proporcionan canales para el flujo del metal de aporte para la soldadura fuerte), etc. Solución: Optimizar los parámetros de soldadura fuerte. En los materiales compuestos 3003/6063, el tamaño de grano del metal base se puede aumentar mediante procesos (como la adición de recocido intermedio) para reducir los bordes de grano y así suprimir el flujo excesivo del metal de aporte para la soldadura fuerte.
Erosión: El metal base se disuelve localmente y en exceso en el metal de relleno líquido y en casos graves se forman agujeros.
Razones: La temperatura de soldadura fuerte es demasiado alta, el tiempo de retención es demasiado largo y los puntos de fusión del metal de relleno y el metal base están demasiado cerca.Soluciones: Controle estrictamente la temperatura de soldadura fuerte en el límite inferior del rango recomendado para evitar el exceso de temperatura; seleccione un metal de relleno con un punto de fusión adecuado.
Mala formación de soldadura: incluyendo filete incompleto, falta de penetración, porosidad, etc.Causas: Temperatura insuficiente, vacío insuficiente, limpieza deficiente de la superficie, espacio libre de montaje inadecuado, volatilización de Mg insuficiente o excesiva que afecta la mojabilidad (para 6061).Solución: Asegurar el vacío; limpiar la superficie a soldar; optimizar el montaje; para 6061, se requiere un control preciso del comportamiento del Mg.
Sugerencias de selección y optimización de procesos
Estrategia de selección de materiales: Si el producto no necesita soportar cargas extremadamente altas, pero requiere buena conformabilidad, resistencia a la corrosión y economía (como intercambiadores de calor y algunas estructuras de panal), la aleación de aluminio 3003 es una mejor opción, ya que ofrece una ventana de proceso de soldadura al vacío relativamente amplia. Si el producto requiere alta resistencia y rigidez, y puede someterse a tratamiento térmico para su refuerzo (como piezas estructurales aeroespaciales y cajas de radiadores de alta carga), se recomienda la aleación de aluminio 6061. Sin embargo, es importante reconocer que su proceso de soldadura al vacío es más complejo y requiere mayores requisitos de control.
Direcciones de optimización de procesos:
Para 3003: Enfoque en el control de la temperatura de soldadura fuerte para prevenir la corrosión y reducir el derrame de metal de aporte mediante el diseño de herramientas y la optimización de parámetros. Para 6061: El objetivo principal es controlar la influencia del elemento Mg. Esto incluye:
Seleccionar metales base y metales de relleno de soldadura fuerte con contenido de Mg apropiado. Controlar con precisión la temperatura de soldadura fuerte y el tiempo de mantenimiento para equilibrar la volatilización de Mg y la humectación del metal de relleno de soldadura fuerte. Prestar atención a la limpieza de la atmósfera del horno para evitar la contaminación por volátiles de Mg. Considerar el tratamiento térmico posterior a la soldadura (T6) para mejorar aún más la resistencia de la unión.
En general, las placas de enfriamiento líquido o disipadores de calor de aleación de aluminio 3003 ofrecen una mejor procesabilidad de la soldadura fuerte al vacío que la aleación de aluminio 6061. Al no contener magnesio volátil, el control del proceso es relativamente sencillo y menos sensible a las fluctuaciones de los parámetros. Si bien las placas de enfriamiento líquido y los disipadores de calor de aleación de aluminio 6061 permiten lograr uniones de mayor resistencia gracias a sus propiedades de endurecimiento tratables térmicamente, el proceso de soldadura fuerte al vacío requiere un control más preciso de los parámetros del proceso (en particular, la temperatura y el tiempo de mantenimiento) para gestionar la volatilización del Mg y evitar los problemas asociados. La elección final depende del escenario de aplicación específico, los requisitos de rendimiento (resistencia, resistencia a la corrosión, aspecto) y las condiciones de producción (precisión del equipo y capacidad de control del proceso). Mediante pruebas exhaustivas del proceso y la optimización de los parámetros, se pueden lograr uniones satisfactorias con cualquiera de los dos materiales mediante soldadura fuerte al vacío.
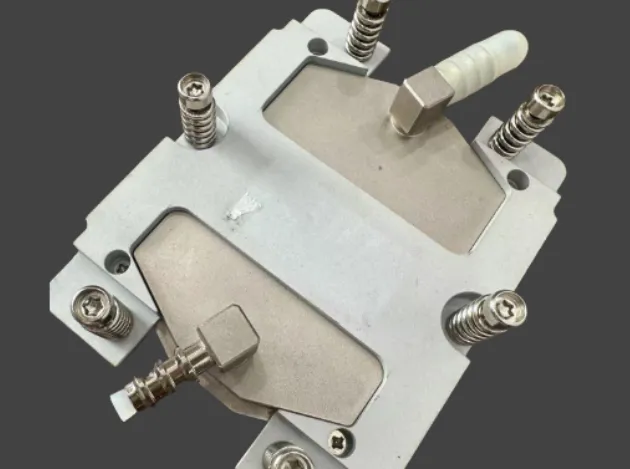
Para cualquier diseño de gestión térmica, contáctenos directamente por correo electrónico y nuestros ingenieros responderán sus preguntas a king@kenfatech.com. Responderemos a sus necesidades térmicas en un plazo de 8 horas.