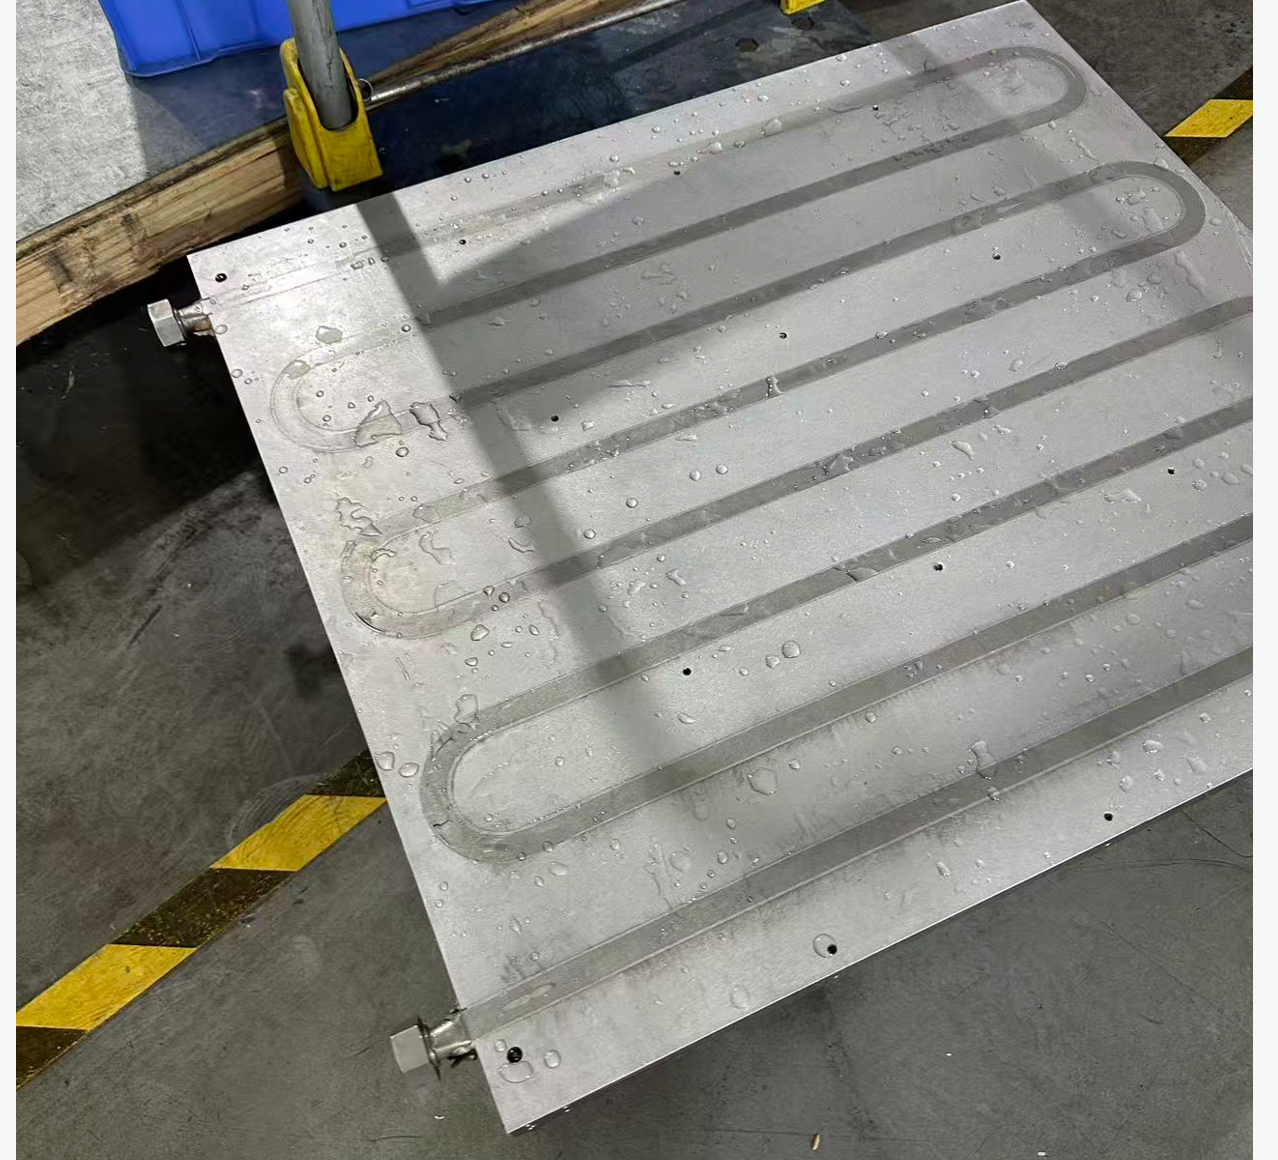
Cómo diseñar una placa de refrigeración líquida con tubo de acero inoxidable.
En la aplicación práctica de productos de disipación de calor por refrigeración líquida, llevamos tiempo abordando los problemas que enfrentan los clientes en primera línea debido a las condiciones de trabajo in situ: la mayoría de los clientes finales no pueden usar agua pura como refrigerante durante todo el proceso, y el agua del grifo o refrigerantes ligeramente corrosivos con impurezas se convierten en la opción convencional. Sin embargo, las placas de refrigeración líquida tradicionales con canales de flujo de aluminio o cobre, comunes en la industria, inevitablemente sufren oxidación, corrosión, perforación y fugas en los canales tras un funcionamiento prolongado en dichas condiciones. En casos leves, la eficiencia de disipación de calor disminuye drásticamente, y en casos graves, se producen fallos en el equipo y daños en el circuito de líquido.
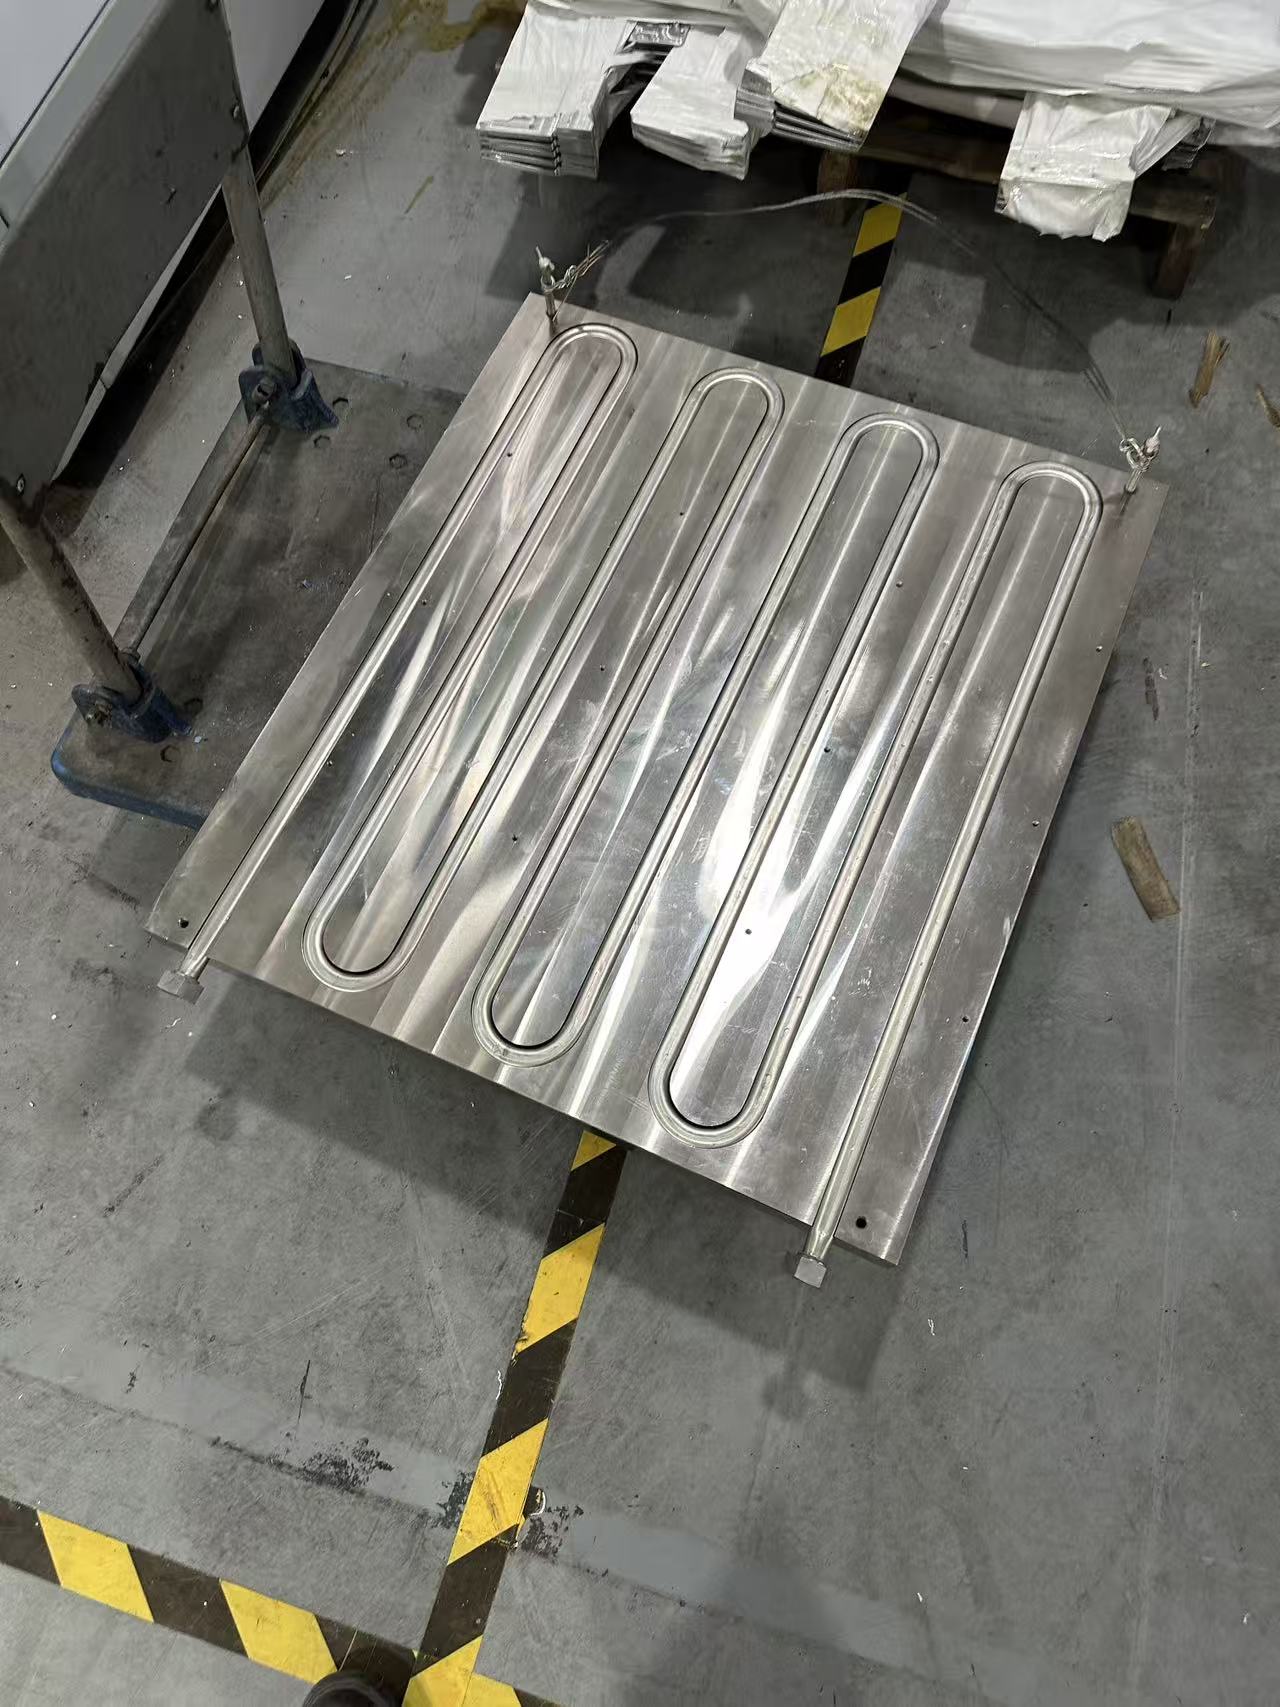
Basándonos en años de experiencia práctica en I+D y producción de productos de gestión térmica , hemos abandonado los diseños de canales de flujo integrados de aluminio y cobre comúnmente utilizados en la industria y hemos desarrollado de forma independiente una placa de refrigeración líquida con tubos de acero inoxidable integrados y base de aluminio. Para el producto estandarizado con especificaciones de 600 mm × 600 mm × 30 mm, hemos creado un plan de producción único que abarca todo el proceso: selección de materiales, diseño estructural, control de la deformación por tensión, soldadura termoconductora de metales diferentes y adaptación del acabado. Este plan resuelve por completo el problema de la corrosión del canal de flujo en condiciones de trabajo corrosivas y supera las tres principales barreras técnicas de la combinación de acero inoxidable y aluminio: deformación por tensión, conductividad térmica insuficiente y endurecimiento por deformación. De esta forma, se crea una placa de refrigeración líquida exclusiva que se adapta perfectamente a las condiciones de trabajo reales.
1. Diseño principal: Intención original de la placa de refrigeración líquida con canal de flujo de acero inoxidable de desarrollo propio.
La selección del material del canal de flujo para la placa de refrigeración líquida viene determinada directamente por las condiciones de trabajo reales de los clientes, en lugar de basarse simplemente en la conductividad térmica teórica. Iniciamos la I+D de esta placa de refrigeración líquida con canal de flujo de acero inoxidable basándonos exclusivamente en los problemas reales que enfrentan nuestros clientes a largo plazo:
1) Fallo de corrosión prominente de los canales de flujo con materiales convencionales: Las placas de refrigeración líquida tradicionales suelen adoptar canales de flujo de aleación de aluminio fresado integrado o canales de flujo de intercambio de calor de cobre. El aluminio tiene una alta actividad química y es propenso a la oxidación electroquímica en el entorno ligeramente corrosivo del agua del grifo que contiene cloro y minerales. El óxido y la incrustación se forman rápidamente en la pared interior del canal de flujo, lo que no solo bloquea el canal de flujo y aumenta la resistencia del líquido, sino que también causa perforaciones y fugas de líquido. Aunque el cobre tiene una mejor conductividad térmica, también sufre corrosión oxidativa cuando se expone a refrigerante de agua impura durante mucho tiempo, y su alto costo no puede satisfacer los requisitos de costo-rendimiento de los clientes.
2) El acero inoxidable es la solución óptima para condiciones de trabajo corrosivas: El acero inoxidable posee una estabilidad química, resistencia a ácidos y álcalis, y resistencia a la corrosión electroquímica extremadamente altas. Incluso si se introduce agua del grifo o un refrigerante ligeramente corrosivo durante un tiempo prolongado, no se producirá oxidación, corrosión ni perforación, lo que elimina fundamentalmente la falla por corrosión del canal de flujo y prolonga considerablemente la vida útil de la placa de refrigeración líquida. Esta es la razón principal por la que elegimos firmemente el acero inoxidable como material principal del canal de flujo.
3) Posicionamiento de las especificaciones del producto: En consonancia con los requisitos de instalación de los equipos de disipación de calor de alta potencia más comunes, hemos determinado que el tamaño estándar de este producto de desarrollo propio es de 600 mm de largo, 600 mm de ancho y 30 mm de alto, y hemos seleccionado tubos redondos de acero inoxidable de Φ12 mm para el canal de flujo. Esto tiene en cuenta la superficie de intercambio de calor, el caudal del circuito de líquido y la estabilidad estructural, creando una placa de refrigeración líquida resistente a la corrosión, estandarizada y apta para la producción en masa.
2. Diseño estructural exclusivo: Esquema diferenciado de incrustación de tubos a base de aluminio.
En lugar de adoptar los esquemas comunes de la industria, como el canal de flujo soldado con placas de acero inoxidable y el conformado compuesto de aluminio y acero inoxidable, diseñamos de forma independiente un sustrato de aluminio con estructura ranurada y tubos de acero inoxidable integrados. La lógica de diseño principal se ajusta completamente a nuestros propios requisitos de producción y rendimiento.
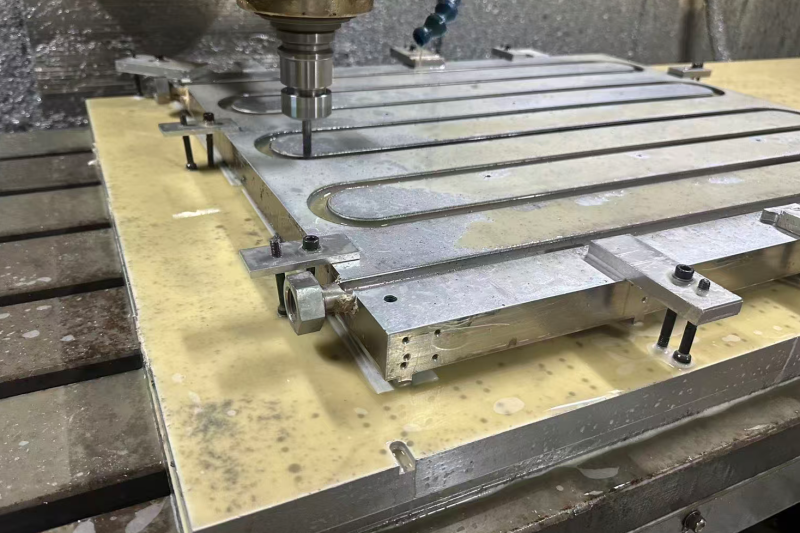
Tomando como sustrato una aleación de aluminio, y aprovechando la excelente conductividad térmica básica y las ventajas de ligereza del aluminio, procesamos ranuras en forma de U que se ajustan perfectamente a los tubos de acero inoxidable de Φ12 mm sobre el sustrato de aluminio mediante fresado de precisión CNC, e incrustamos el canal de flujo de acero inoxidable en las ranuras, formando una estructura compuesta de "disipación de calor del sustrato de aluminio + resistencia a la corrosión del canal de flujo de acero inoxidable".
Las ventajas exclusivas de esta estructura radican en que no solo conserva las características de alta conductividad térmica, fácil procesamiento y costo controlable del sustrato de aleación de aluminio, sino que también logra una resistencia total a la corrosión del circuito de líquido mediante el canal de flujo de acero inoxidable, teniendo en cuenta el rendimiento de disipación de calor, la durabilidad y la viabilidad de producción. A diferencia de las placas de refrigeración líquida integradas de acero inoxidable disponibles en el mercado, que presentan desventajas como la alta dificultad de procesamiento y el elevado costo, esta estructura es más adecuada para la producción en masa y la aplicación práctica por parte del cliente.
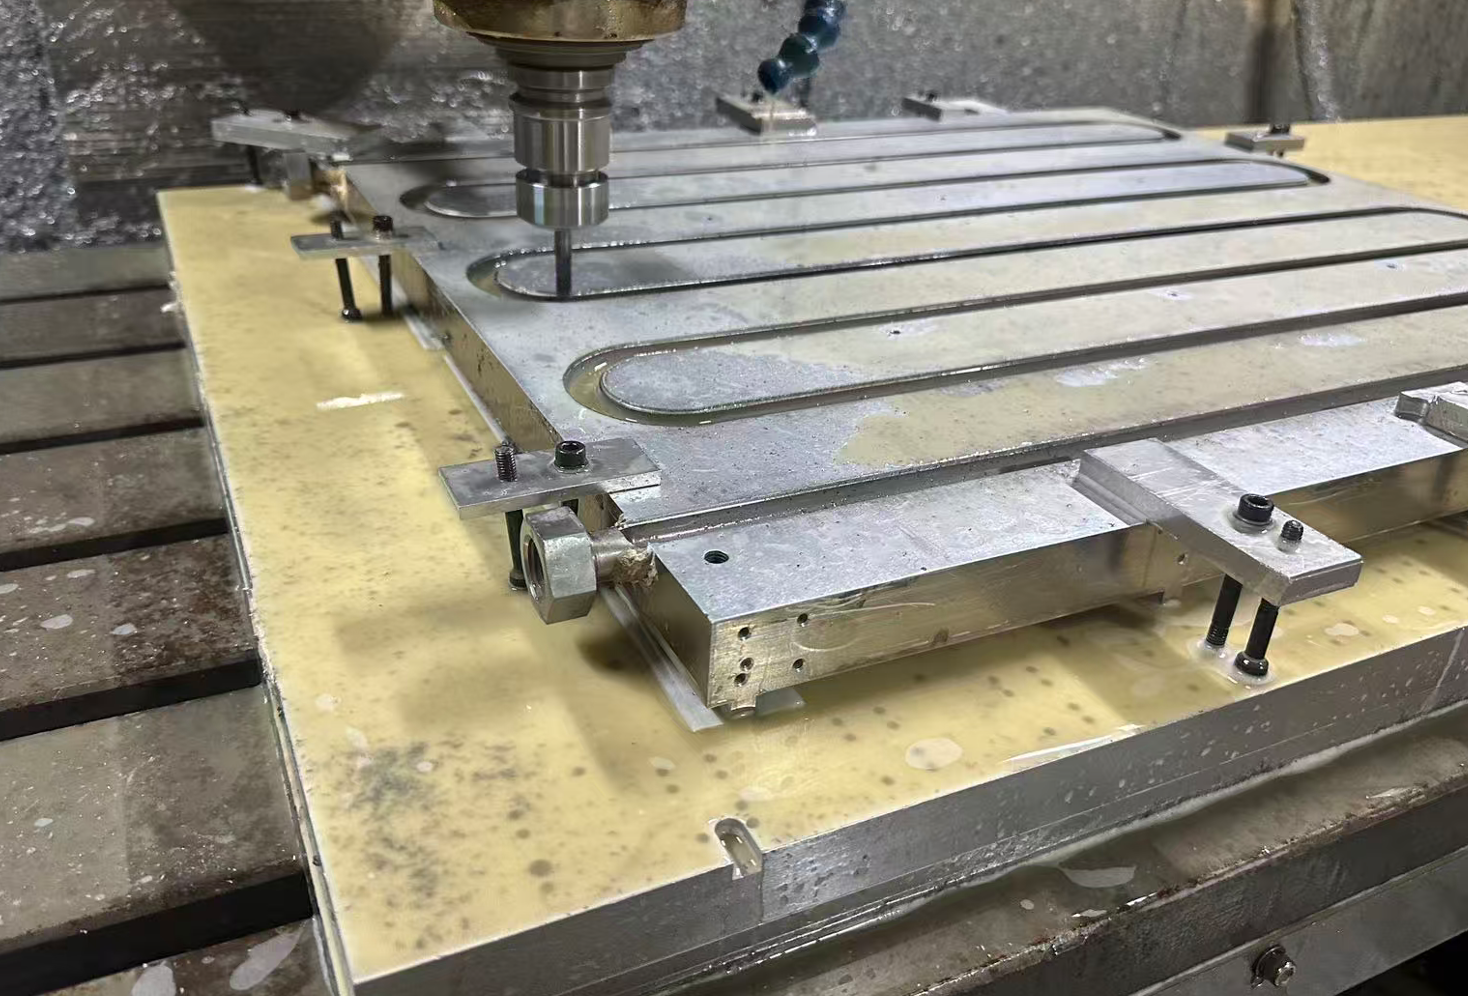
3 Procesos Fundamentales de Desarrollo Propio: Superación de Problemas de Deformación por Estrés y Conformado
El acero inoxidable y el aluminio son metales distintos, con grandes diferencias en el módulo de elasticidad y el coeficiente de dilatación térmica. La tensión residual de las piezas de aluminio tras el procesamiento y la elasticidad inherente del acero inoxidable provocan una deformación severa durante el conformado del producto. Asimismo, la separación entre los metales genera resistencia térmica de contacto y afecta la eficiencia de la disipación de calor. Para solucionar estos problemas industriales comunes, hemos desarrollado un proceso de control de conformado único en tres etapas, optimizado completamente a partir de la producción práctica, sin basarnos en ningún esquema industrial general.
1) Primer recocido y conformado: Eliminación de la tensión de procesamiento del sustrato de aluminio. Después de completar la ranura en forma de U del sustrato de aluminio mediante fresado CNC, se generará una gran cantidad de tensión residual en el interior del aluminio durante el proceso de corte. Si el tubo de acero inoxidable se presiona directamente en este momento, la tensión elástica del acero inoxidable y la tensión interna del aluminio interactuarán, provocando una deformación directa y una deformación cóncava-convexa del sustrato, y la planitud del producto será completamente deficiente.
Nuestro exclusivo proceso de tratamiento: El sustrato de aluminio ranurado mediante CNC se coloca directamente en un horno de alta temperatura para un recocido a temperatura constante de 350 °C, con el fin de liberar con precisión las tensiones residuales de corte en el interior del aluminio y evitar la deformación causada por la posterior liberación de tensiones internas. Tras el recocido, el sustrato de aluminio se somete inmediatamente a un conformado mecánico exclusivo para corregir las ligeras deformaciones generadas durante el proceso, garantizando así la planitud del sustrato y la precisión de la ranura, preparándolo para la posterior inserción del tubo y eliminando desde el primer momento los riesgos ocultos de deformación por tensión.
2) Soldadura con pasta de soldadura en lugar de relleno de epoxi + conformado secundario: esquema exclusivo de unión por conductividad térmica.
En la industria, las placas de refrigeración líquida con tubos integrados suelen utilizar resina epoxi para rellenar el espacio entre el tubo y el sustrato. Sin embargo, la resina epoxi tiene una conductividad térmica extremadamente baja, lo que crea una capa de aislamiento térmico entre el tubo de acero inoxidable y el sustrato de aluminio, provocando una drástica disminución de la eficiencia de disipación de calor. Este es un defecto fatal en los sistemas industriales convencionales.
Nuestra optimización de procesos exclusiva:
2-1. Abandonar por completo el relleno de resina epoxi y realizar un pretratamiento de recubrimiento de estaño-níquel en la pared interior de la ranura del sustrato de aluminio con antelación para mejorar la adhesión de soldadura de metales diferentes y eliminar los huecos de soldadura;
2-2. Presione con precisión el tubo de acero inoxidable con la primera forma en la ranura en forma de U y rellene el espacio de la ranura con pasta de soldadura de alta conductividad térmica para lograr una unión firme entre el tubo de acero inoxidable y el sustrato de aluminio;
2-3. Se adopta un proceso de horneado a baja temperatura (180-200 ℃) para fundir la pasta de soldadura y rellenar completamente todos los huecos. Tras el enfriamiento, se logra una soldadura firme entre el tubo de acero inoxidable y el sustrato de aluminio, eliminando por completo la resistencia térmica de contacto y asegurando una conducción de calor eficiente. Sin embargo, este proceso introduce un nuevo problema: el horneado a baja temperatura equivale a un tratamiento térmico secundario del sustrato de aluminio, lo que provoca que la tensión previamente liberada por el recocido reaparezca y que se produzca inevitablemente una deformación secundaria tras la soldadura del producto. Para solucionar este problema, contamos con un proceso de conformado secundario exclusivo. Tras el enfriamiento de la soldadura con pasta de soldadura, la placa de refrigeración líquida se moldea con precisión para corregir la deformación causada por la tensión térmica, asegurando que el tamaño y la planitud del producto cumplan con los requisitos de diseño.
3) Acabado CNC exclusivo de materiales endurecidos: Adaptación de herramientas y procesos tras la transformación de fase por temple.
Tras dos ciclos de recocido y horneado, la placa de refrigeración líquida experimenta un cambio en sus propiedades, poco común en la industria: durante el tratamiento térmico repetido, los tubos de aluminio y acero inoxidable prácticamente completan el proceso de temple, mejorando notablemente su dureza general, muy superior a la de las piezas convencionales de aluminio y acero inoxidable. En estas condiciones, el mecanizado con herramientas CNC convencionales genera diversos problemas, como un rápido desgaste de la herramienta, una gran desviación en las dimensiones de mecanizado, rotura de la herramienta y una rugosidad superficial deficiente.
Nuestra solución exclusiva: De acuerdo con las propiedades del material después del temple y endurecimiento, se abandonan las herramientas de procesamiento convencionales y se seleccionan herramientas especiales de carburo cementado de alta dureza. Al mismo tiempo, se optimizan parámetros de procesamiento como la velocidad de corte y la velocidad de avance para completar los procesos de acabado CNC posteriores, como el acabado de la apariencia, el procesamiento de la interfaz y el posicionamiento de los orificios de montaje de la placa de refrigeración líquida, lo que garantiza la precisión del procesamiento final del producto y resuelve el problema industrial de la dificultad de procesamiento de materiales endurecidos.
4. Proceso de tratamiento final: Anodizado y limpieza profunda.
Una vez finalizados todos los procesos de conformado y acabado, aplicamos un tratamiento de anodizado exclusivo a la superficie del sustrato de aluminio para mejorar aún más su resistencia a la corrosión y al desgaste, evitando así que la oxidación superficial del aluminio afecte a la apariencia y la vida útil del producto. Finalmente, el canal de flujo interno y la superficie externa de la placa de refrigeración líquida se limpian exhaustivamente para eliminar por completo los residuos del mecanizado CNC, la escoria de soldadura y las impurezas residuales del tratamiento térmico, garantizando así un flujo libre dentro del canal de acero inoxidable, evitando el bloqueo por impurezas y el aumento de la resistencia del líquido durante la circulación del refrigerante, y asegurando que el producto pueda utilizarse directamente tras su entrega.
5. Resumen de las principales ventajas de los procesos de desarrollo propio
Desde el diseño hasta el proceso de fabricación, esta placa de refrigeración con canal de flujo de acero inoxidable ha sido desarrollada de forma independiente por nosotros, lo que la diferencia de todos los esquemas industriales convencionales. Sus principales ventajas únicas son las siguientes:
1). Adaptabilidad exclusiva a las condiciones de trabajo: Diseñado completamente para condiciones de trabajo con agua no pura y refrigerante corrosivo, el canal de flujo de acero inoxidable logra cero corrosión y cero fugas, resolviendo los problemas reales de uso de los clientes;
2). Control exclusivo de la deformación: El proceso exclusivo de dos recocidos + dos conformados resuelve completamente el problema de la deformación por tensión causada por la unión de metales diferentes y el tratamiento térmico, con una precisión de conformado del producto controlable;
3). Rendimiento exclusivo de disipación de calor: la soldadura con pasta de soldadura reemplaza el relleno de epoxi, eliminando la resistencia térmica de contacto, y la eficiencia de disipación de calor es mucho mayor que la de las placas de refrigeración líquida de tubos con epoxi incorporado de uso industrial; 4. Adaptación de procesamiento exclusiva: optimiza el esquema de acabado para materiales templados y endurecidos, supera las limitaciones de la tecnología de procesamiento convencional y logra una producción en masa estable de productos.
Conclusión 6
El diseño y desarrollo de esta placa de refrigeración líquida con canal de flujo de acero inoxidable no se basan en ninguna tecnología industrial existente, sino que se fundamentan completamente en las condiciones de trabajo reales de los clientes y en los problemas detectados en nuestra propia producción. Mediante repetidas pruebas, errores y optimizaciones, se ha desarrollado una lógica de diseño y un proceso de producción únicos. En el contexto actual de homogeneización de los productos de disipación de calor por refrigeración líquida, solo mediante la aplicación práctica y la superación independiente de los problemas técnicos podemos crear productos que satisfagan plenamente las necesidades de los clientes y que posean una competitividad esencial.
Las ideas de diseño y los esquemas de proceso descritos en este documento se resumen a partir de nuestra experiencia real en producción e I+D, lo que proporciona ideas de referencia exclusivas para la I+D y la producción de placas de refrigeración líquida resistentes a la corrosión similares, y sienta las bases técnicas para la posterior optimización iterativa de placas de refrigeración líquida de gran tamaño en condiciones de trabajo complejas. Si tiene alguna consulta o desea realizar alguna discusión técnica, no dude en contactarnos por correo electrónico: king@kenfatech.com