
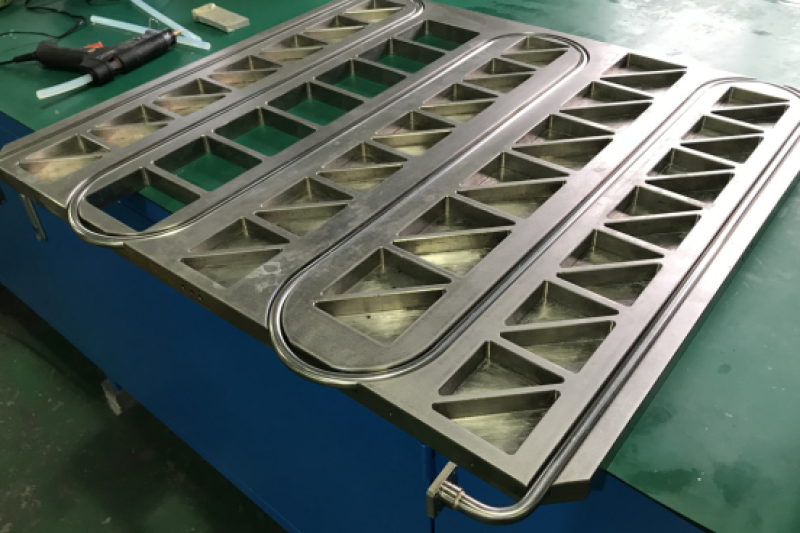
Este artículo analiza el modo de disipación de calor de este instrumento de alta precisión. Como todos sabemos, el entorno en el espacio es muy duro para el entorno en la Tierra. Por lo tanto, el efecto del cambio de temperatura en los componentes electrónicos es muy grande. Después de estudiar la superficie, las partes estructurales del equipo electrónico sobre el espacio, los requisitos de material son muy altos, especialmente las partes estructurales instaladas en la placa PCB. Por lo tanto, como se indica en el título anterior, nos centramos en el esquema de disipación de calor en PCB. Basándonos en el proyecto diseñado por nuestros ingenieros, compartimos un esquema de diseño de placa de enfriamiento líquido.

¿Qué es el material Invar36,UNS No. K93603 ?
Aquí queremos presentar un material metálico muy importante: Invar 36 UNS No. K93603. La aleación Invar 36 es una aleación de níquel-ferrocarbono con un 36 % de níquel y una tasa de expansión térmica cercana a cero en el rango de temperatura de -100 °C a 200 °C, aproximadamente una décima parte de la del acero al carbono. Es un material muy especial que no se deforma con los cambios de temperatura ambiente, evitando así fallos en algunos instrumentos y equipos espaciales causados por la deformación del material. Al diseñar esta placa fría líquida , nuestros ingenieros verificaron y confirmaron repetidamente los detalles del proceso con el cliente, para que esta placa fría de procesamiento complejo pueda utilizarse en el espacio y garantizar el funcionamiento estable del cálculo de procesamiento de imágenes de los prismáticos astronómicos.
¿Cómo calentar y procesar este material?
1. Después del mecanizado en bruto, limpieza y recocido de la preforma.
a. Limpieza con disolvente orgánico para eliminar la contaminación de la superficie.
b. Recocido en una atmósfera inerte como hidrógeno o a baja presión P<1E-5 TORR. Alternativamente, el calentamiento se puede realizar en sal. Calentar a 845° ± 5° C, mantener durante 1 hora. Enfriar la pieza a una velocidad máxima de 80 C/h a temperatura ambiente.
2. Después del mecanizado, la preforma se alivia la tensión y se envejece.
a. Calentar a 315° ± 5°C a una velocidad máxima de 90° C/h y mantener durante 1 hora. Enfriar la pieza a una velocidad máxima de 90° C/h a temperatura ambiente.
temperatura.
b. Calentar a 95° ± 2°, mantener durante 24 horas, velocidad máxima de calentamiento/enfriamiento 60 °C/hora.
3. El fabricante puede realizar el mecanizado final (no más de 0.2 mm) después del tratamiento térmico si es necesario.
4. Después del mecanizado final, la pieza debe sellarse en una bolsa para evitar la corrosión.

¿Por qué utilizar el acero inoxidable SUS304 para los canales?
Se determina el material de la base de la placa de refrigeración líquida. ¿Qué material se utiliza para el canal de flujo de toda la placa de refrigeración líquida? Después de repetidos ensayos y pruebas por parte de nuestros ingenieros, finalmente abandonamos el uso de cobre C1100, pero utilizamos material de acero inoxidable SUS304. El principal problema a considerar es si la deformación de la placa de refrigeración líquida se ve afectada por la expansión térmica.
¿Cuál es el proceso de elaboración de esta placa de frío líquido?
Los ingenieros compran el material de nuevo, según el tamaño requerido por el cliente, el procesamiento del producto en el rango de tamaño requerido y luego el mecanizado CNC, la instalación de la posición del chip, la disposición uniforme de los canales, el mecanizado en una ranura de forma cóncava, utilizada para presionar el tubo de acero inoxidable, al mismo tiempo que se llena con unión epoxi. También tenemos requisitos para el epoxi, la conductividad térmica superior a 1 W / (m * k), de modo que la placa inferior y el tubo de acero inoxidable encajen firmemente. Luego hornea, aquí también prestamos atención a establecer el rango de temperatura, no deje que falle el tratamiento térmico de la placa base del material Inva36. Después de 3 horas, el epoxi fraguó. Comenzamos a utilizar la máquina CNC para procesar la planitud de todo el producto, asegurando que la planitud sea inferior a 0.05 dentro del área de 100x100 mm.
A continuación, compartimos todo el proceso de fabricación del producto. Esperamos que les sea útil para su diseño. Si tienen alguna pregunta, no duden en contactar con nuestro departamento de ventas.