
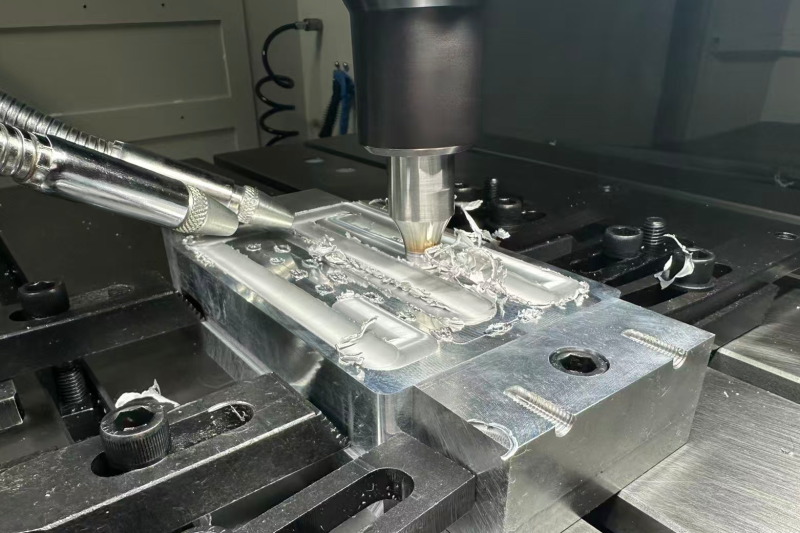
Tecnología de adaptación para el blanqueamiento y anodizado de soldaduras FSW. La soldadura por fricción-agitación (FSW) es un proceso de unión en estado sólido consolidado. Caracterizado por una soldadura sin fusión, porosidad y agrietamiento nulos, y una mínima deformación de la pieza, se utiliza ampliamente en la producción en masa de componentes estructurales de aleación de aluminio para energías renovables y placas de refrigeración líquida de aleación de aluminio . Sin embargo, durante el proceso, tienden a formarse franjas blancas continuas en las soldaduras FSW. Este defecto superficial se agrava tras el anodizado, lo que provoca inconsistencias en el color de las piezas y reduce directamente el rendimiento del producto. Para resolver estos defectos superficiales en la producción en masa, este artículo analiza sistemáticamente el mecanismo de formación del blanqueamiento en las soldaduras FSW de aleación de aluminio desde tres perspectivas: fenómeno, causas raíz y contramedidas, basándose en la experiencia de producción in situ. Se aclara la correlación entre los procesos de anodizado y los defectos de color en la soldadura, y se establece una solución integral que abarca la optimización de los parámetros de soldadura, el pretratamiento posterior a la soldadura, el ajuste de los parámetros de anodizado y el retrabajo de precisión mediante CNC. Este trabajo proporciona orientación práctica para el control de calidad del anodizado en piezas de aleación de aluminio soldadas por fricción-agitación.
1. Defecto de blanqueamiento en soldaduras por fricción-agitación
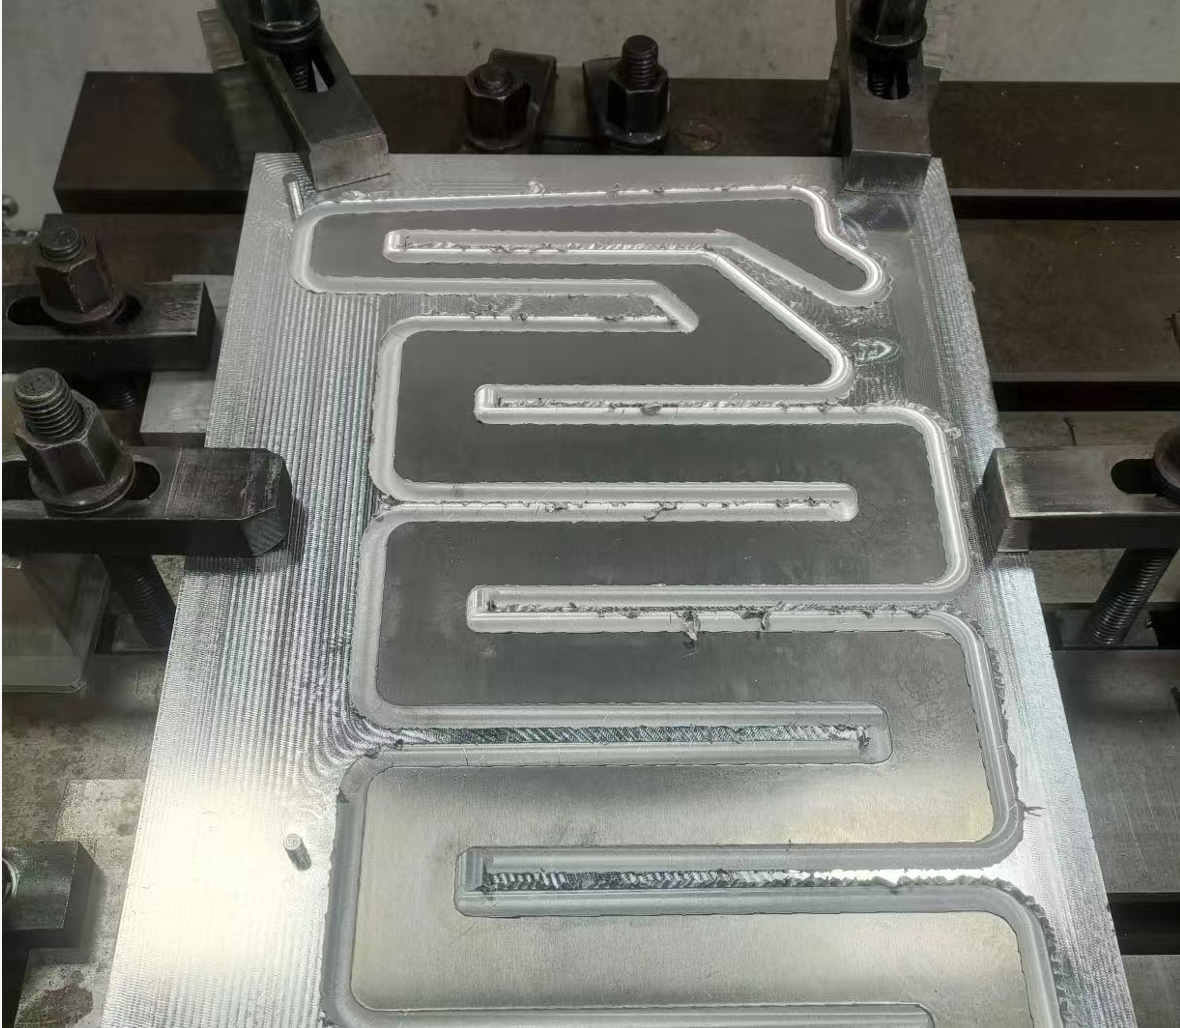
Después de que las piezas de aleación de aluminio se procesan mediante soldadura por fricción-agitación , a menudo aparecen marcas continuas blancas o blanco grisáceas a lo largo de la trayectoria de soldadura trazada por la herramienta de agitación, creando un marcado contraste visual con el metal base. Las observaciones de producción en el sitio demuestran que este blanqueamiento no es simplemente suciedad superficial o residuo de mecanizado. Se presenta principalmente en dos formas y actúa como el desencadenante principal del color desigual de la soldadura después del anodizado. Floración blanca nativa en la superficie del metal base Antes de cualquier procesamiento posterior a la soldadura, la superficie de la soldadura está cubierta por una película blanca mate con distribución local irregular y sin brillo metálico. La superficie se siente lisa sin protuberancias pero muestra una marcada desviación de color con respecto a la zona brillante del metal base.
Esta capa blanquecina, de estructura poco compacta y escasa adherencia, constituye un defecto superficial generado por el forjado a alta temperatura durante la soldadura por fricción-agitación (FSW). Se presenta en casi todas las piezas de aleación de aluminio soldadas por FSW, con una gravedad variable determinada por los parámetros de soldadura. Este blanqueamiento se debe a una microestructura interna irregular en la zona de soldadura, más que a contaminantes superficiales, lo que representa un defecto de color estructural y uno de los problemas estéticos más difíciles de eliminar por completo en la producción en masa. Desde la perspectiva del rendimiento del producto, el blanqueamiento de la soldadura FSW es únicamente un defecto estético que no afecta la resistencia mecánica de la soldadura, la estanqueidad de la pieza ni la vida útil general. Sin embargo, al fabricar disipadores de calor de precisión y componentes estructurales expuestos con estrictos estándares de apariencia, este defecto invalida directamente los productos, constituyendo un cuello de botella clave que reduce el rendimiento de la producción en masa de piezas de aleación de aluminio anodizadas soldadas por FSW.
2. Mecanismo de formación del blanqueamiento de la soldadura
A diferencia del ennegrecimiento por oxidación y los defectos de inclusión de escoria en la soldadura por fusión convencional, el blanqueamiento de la soldadura es un problema único de la soldadura por fricción-agitación en estado sólido. Este defecto, que se debe a las características metalográficas y las condiciones de producción, se origina principalmente por la oxidación a alta temperatura en la capa superficial de la soldadura, la segregación de las fases precipitadas de la aleación y la evolución de la microestructura diferenciada en las distintas zonas de soldadura. Además, el proceso de anodizado amplifica aún más los defectos de diferencia de color originales. El mecanismo de formación detallado se explica a continuación.
2.1 Formación de una capa de alúmina porosa mediante oxidación por fricción a alta temperatura
La soldadura por fricción-agitación se basa en el calor generado por la fricción rotacional de la herramienta de agitación para unir aleaciones de aluminio en estado plástico, manteniendo las temperaturas de soldadura por debajo del punto de fusión de la aleación. Durante la soldadura, el metal superficial permanece plástico a altas temperaturas durante un tiempo prolongado y reacciona completamente con el aire para formar una película de alúmina porosa y suelta. A diferencia de la densa película de óxido nativo en el metal base, esta película de óxido de soldadura transitoria presenta un espesor irregular, una estructura suelta y una mala adhesión al sustrato, lo que resulta en una débil reflexión de la luz y franjas blancas opacas visibles macroscópicamente. El aporte de calor determina directamente la gravedad del blanqueamiento: una mayor velocidad de rotación, una menor velocidad de avance de la soldadura y una mayor exposición a altas temperaturas agravarán la oxidación superficial y engrosarán la capa blanquecina. Además, la abrasión prolongada de la herramienta de agitación desprende pequeños fragmentos duros de hierro y tungsteno, que se mezclan con la superficie de la soldadura y empeoran los defectos superficiales de color blanco grisáceo.
2.2 Manchas de color causadas por la aglomeración y segregación de las fases de refuerzo de la aleación
Las aleaciones de aluminio 6061 y 6063, producidas en masa, pertenecen a la serie Al-Mg-Si, con precipitados de refuerzo de Mg₂Si uniformemente dispersos en el metal base para garantizar las propiedades básicas del material. El calor intenso generado por la soldadura por fricción-agitación (FSW) altera por completo la distribución uniforme de las fases de la aleación en la soldadura y la zona afectada por el calor. A altas temperaturas, los finos precipitados de Mg₂Si en el interior de la soldadura crecen rápidamente, se aglomeran y se acumulan en gran cantidad en la superficie de la soldadura, mientras que los precipitados en el metal base permanecen finos y distribuidos uniformemente. Las zonas con mayor concentración de precipitados presentan una reflectancia lumínica distinta a la de la matriz de aluminio puro, formando marcas blancas regulares en la superficie de la pieza. Esta es la razón principal por la que el blanqueamiento es más severo en la zona termomecánicamente afectada del lado de avance de las soldaduras FSW.
3. Soluciones para la optimización de procesos y el tratamiento de defectos in situ
3.1 Optimización de los parámetros de soldadura para reducir los defectos en origen
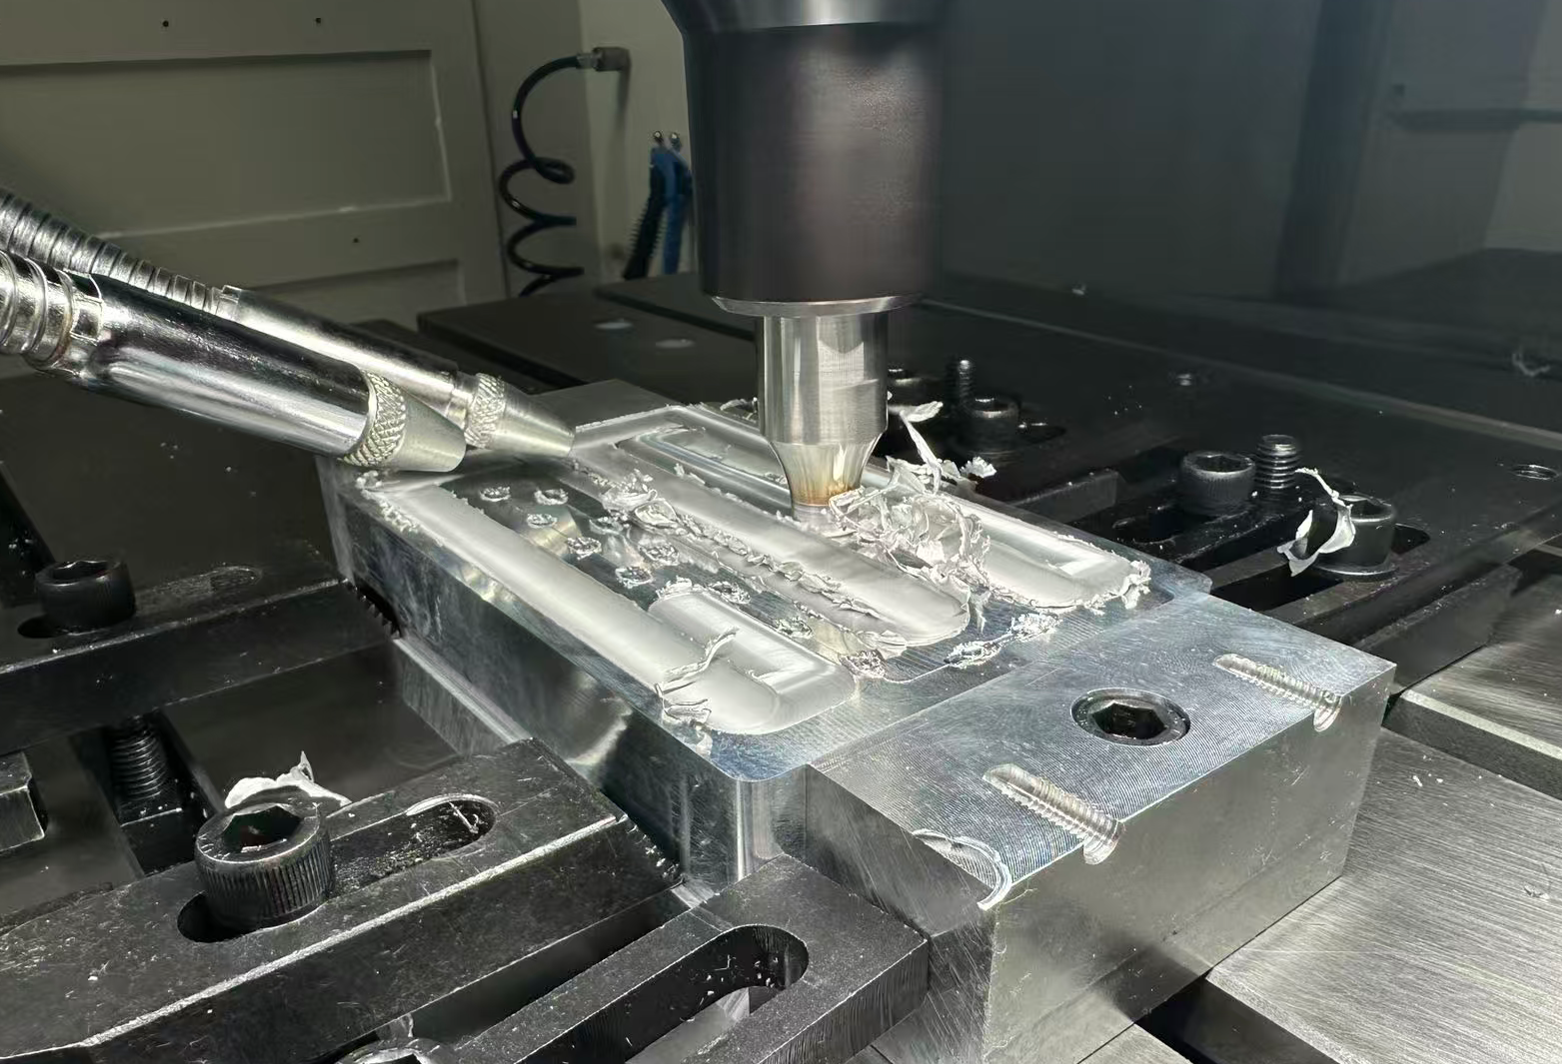
3.2 Pretratamiento fino posterior a la soldadura para la eliminación completa de la capa blanquecina superficial.
3.3 Ajuste del proceso de anodizado para atenuar la diferencia de color estructural
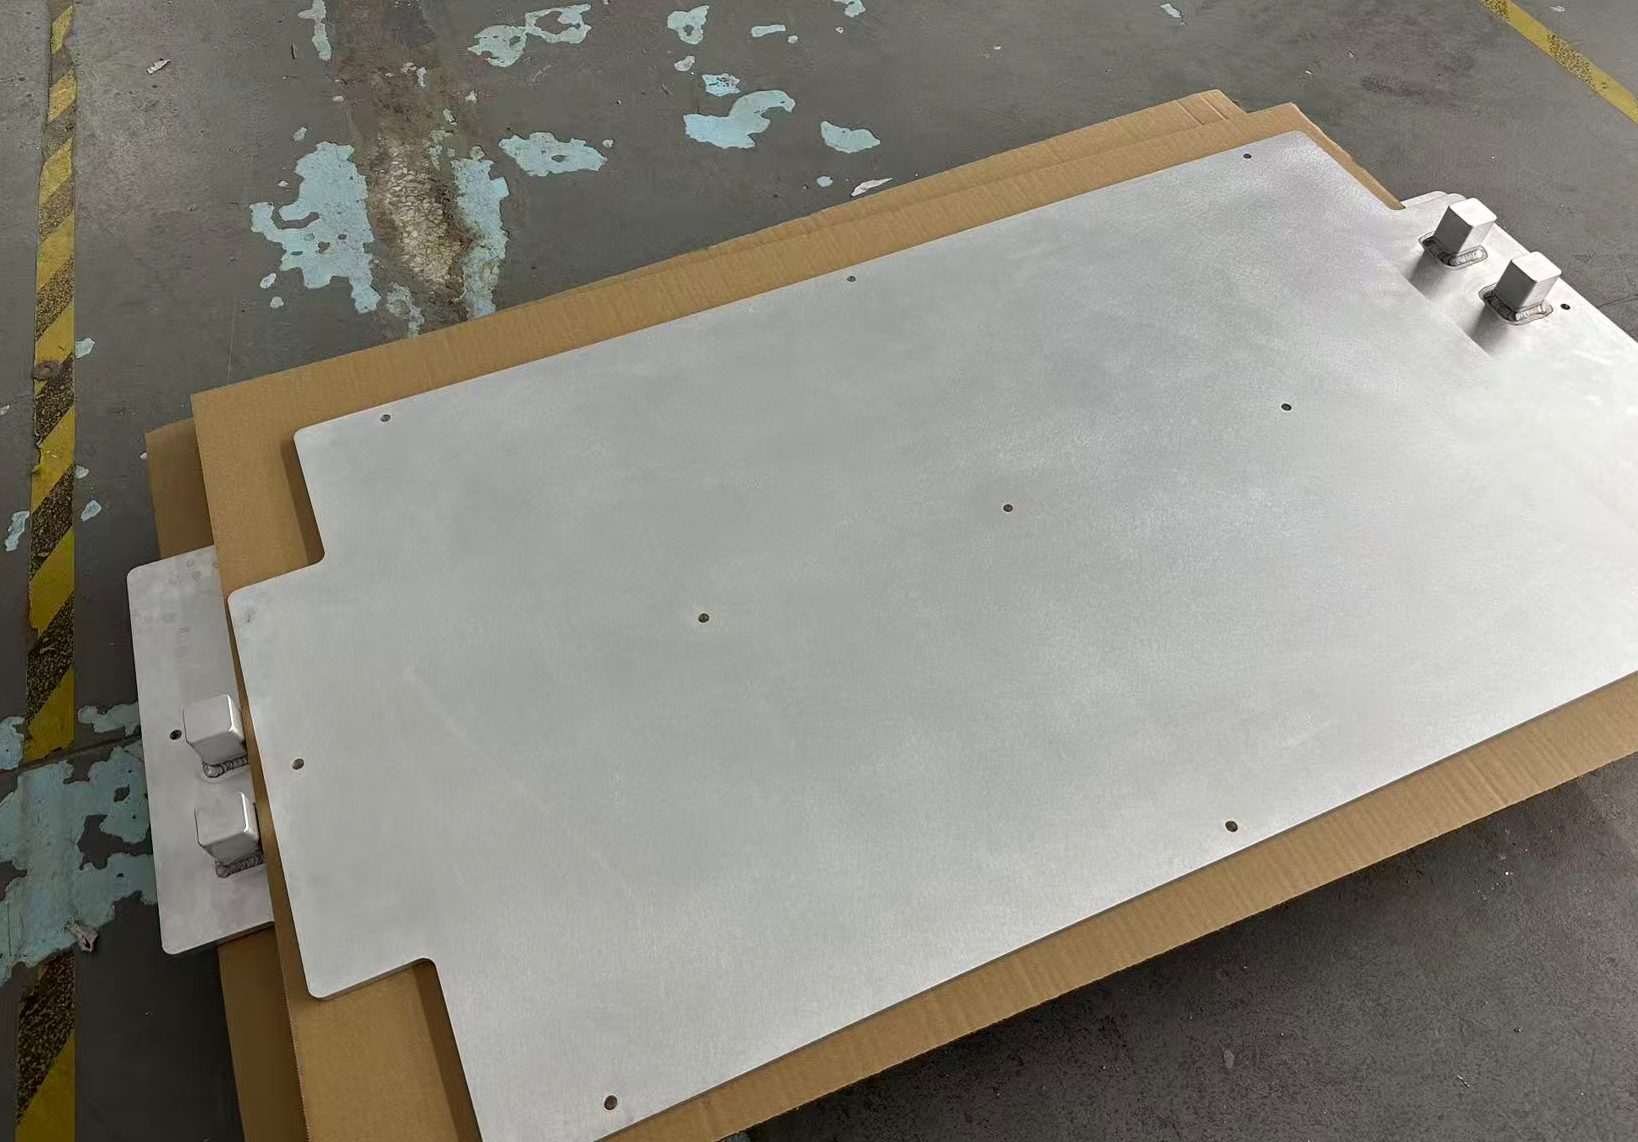
4. Conclusiones y recomendaciones para la aplicación en la producción en masa