
Resumen
Disipador de calor para fabricación de soldadura por fricción-agitación. Los chips de alta potencia en aplicaciones de control industrial, energías renovables y servidores generan un flujo de calor local extremadamente alto, lo que impone exigencias rigurosas. disipador de calor estructura y rendimiento térmico. Para disipadores de calor de alta densidad con una altura de aleta superior a 100 mm y una separación entre aletas inferior a 2 mm, los procesos de fabricación convencionales presentan importantes limitaciones técnicas. aleta esquilada El proceso no logra formar estructuras de aletas ultradelgadas y ultradelgadas debido a la ductilidad del material y las limitaciones de recorrido de la herramienta. El proceso tradicional de apilamiento y remachado no permite mecanizar microcorrugaciones efectivas ni superficies de aletas densas, lo que resulta en una superficie de intercambio de calor insuficiente y una baja capacidad de disipación térmica para la refrigeración de virutas con alto flujo de calor. Además, el remachado mecánico solo proporciona contacto físico entre las aletas apiladas, creando una resistencia térmica interfacial significativa. Los ciclos térmicos prolongados y la vibración mecánica provocan, además, el aflojamiento y desplazamiento de las aletas, así como una degradación continua del rendimiento térmico.
Para resolver los problemas de ingeniería mencionados, este artículo propone una novedosa unidad de aleta corrugada en forma de T y un proceso de fabricación integrado que utiliza posicionamiento de fijación y múltiples pasadas. soldadura por fricción-agitación (FSW) y acabado de precisión CNC. La estructura propuesta agrega con éxito microestructuras de transferencia de calor reforzadas en aletas ultradensas al tiempo que mantiene una alta rigidez estructural. El paso a paso FSW Este método logra una unión metalúrgica completa del disipador de calor, eliminando por completo la resistencia térmica interfacial causada por el remachado mecánico. El proceso optimizado produce disipadores de calor de alta precisión, alta densidad y alta eficiencia, ideales para la disipación de calor de chips de alta potencia. La tecnología presenta una gran viabilidad técnica y amplias perspectivas de industrialización.
1. Introducción
Con la continua actualización de los sistemas de control electrónico de energías renovables, los equipos de control industrial y los servidores de alta gama, la densidad de potencia de los chips principales aumenta rápidamente, lo que conlleva un incremento considerable del flujo de calor local. Los disipadores de calor tradicionales con estructuras de aletas convencionales ya no satisfacen los requisitos de una disipación de calor eficiente y estable. Actualmente, los diseños de disipadores de calor de alto rendimiento más utilizados adoptan disposiciones de aletas ultraaltas y ultradensas, con parámetros estructurales típicos de altura de aleta superior a 100 mm y separación entre aletas inferior a 2 mm, para ampliar la superficie efectiva de intercambio de calor y mejorar la transferencia de calor por convección.
Sin embargo, los procesos de fabricación convencionales no logran equilibrar la viabilidad estructural y el rendimiento térmico. El proceso de aletas mecanizadas se basa en la deformación plástica de materiales de aleación de aluminio, lo cual solo es aplicable a estructuras de aletas de baja altura y gran separación. Al aplicarse a aletas densas ultra altas y ultradelgadas, se produce una concentración de tensiones severa durante el procesamiento, lo que provoca agrietamiento de las aletas, fractura de la raíz y distorsión estructural. El espacio de operación insuficiente de la herramienta también conlleva una precisión dimensional deficiente y un rendimiento extremadamente bajo.
El proceso de remachado apilado permite obtener aletas ultra altas y con espaciamiento reducido, pero presenta dos inconvenientes graves en escenarios de disipación de calor de alta potencia. En primer lugar, el mecanizado convencional no permite fabricar corrugaciones a microescala efectivas en la superficie de aletas altas y ultradensas, lo que limita el área de intercambio de calor y dificulta la disipación de un flujo de calor concentrado y elevado. En segundo lugar, el remachado mecánico solo logra un contacto físico por extrusión, sin unión metalúrgica. Los pequeños espacios entre las aletas generan una gran resistencia térmica de contacto, lo que dificulta la conducción del calor. En condiciones de trabajo complejas, como ciclos de temperatura y vibraciones, el desplazamiento y el aflojamiento de las aletas son inevitables, lo que provoca una disminución continua del rendimiento de disipación de calor.
Para superar los cuellos de botella técnicos de los procesos tradicionales, este artículo diseña una unidad de aletas corrugadas en forma de T adaptada a la soldadura por fricción-agitación. Mediante el apilamiento preciso de fijaciones y el conformado integrado FSW de múltiples límites, se logra la combinación metalúrgica completa del disipador de calor. El método propuesto resuelve eficazmente los problemas de área de intercambio de calor insuficiente, gran resistencia térmica interfacial y escasa estabilidad estructural de los productos tradicionales, y mejora significativamente el rendimiento general de disipación de calor y la fiabilidad del servicio de alta densidad. disipador de calors.
2. Limitaciones de los procesos de fabricación tradicionales
2.1 Limitaciones del proceso de aletas cortadas
El proceso de aletas cortadas se utiliza ampliamente en la producción convencional de disipadores de calor de aluminio debido a su característica de formación integral sin interfaces de empalme y a su resistencia térmica adicional. El principio de procesamiento consiste en desbastar y doblar el material base mediante cortadoras profesionales para formar una estructura integrada de sustrato y aletas.
Sin embargo, la calidad de la conformación se ve muy limitada por la plasticidad del material y la carrera de la herramienta. Para aletas con una altura superior a 100 mm y una separación inferior a 2 mm, la estructura delgada y alta de las aletas genera una tensión extrema durante el desbaste. Son comunes los defectos estructurales como grietas, roturas en la raíz y torsión. Además, la separación ultradelgada reduce considerablemente el espacio de trabajo de la fresa, lo que resulta en una perpendicularidad y paralelismo deficientes de la matriz de aletas. Las aletas conformadas presentan poca rigidez y se deforman fácilmente durante el transporte y el montaje, lo que conlleva un rendimiento de producción extremadamente bajo. Por lo tanto, el proceso de desbaste de aletas es completamente inaplicable para disipadores de calor de aletas ultradelgadas y de ultra alta densidad para refrigeración de alta potencia.
2.2 Defectos del proceso de apilamiento y remachado
El remachado apilado es el proceso principal para la fabricación de disipadores de calor de aletas ultradensas. Consiste en la prefabricación de aletas individuales y la formación de matrices densas mediante apilamiento y compresión mecánica. Si bien este proceso permite alcanzar alturas de aleta muy elevadas y un espaciado reducido, no cumple con los requisitos de rendimiento para la refrigeración de chips con alto flujo de calor en aplicaciones industriales.
En primer lugar, las microestructuras de transferencia de calor no se pueden procesar eficazmente. Para aletas ultralargas y densamente dispuestas, los métodos tradicionales de fresado y estampado no permiten obtener microestructuras onduladas o dentadas uniformes y eficaces. La superficie de disipación de calor efectiva no se puede aumentar, por lo que el disipador no logra gestionar el flujo de calor concentrado en zonas específicas.
En segundo lugar, la resistencia térmica interfacial es excesivamente alta. El remachado mecánico solo proporciona presión de contacto físico sin fusión metalúrgica. Existen microespacios entre las aletas adyacentes. El aire dentro de estos espacios genera una enorme resistencia térmica, lo que bloquea la transferencia de calor de las aletas al sustrato. La eficiencia real de disipación de calor es mucho menor que el valor teórico de diseño.
En tercer lugar, la estabilidad estructural y la consistencia dimensional son deficientes. La fuerza de bloqueo mecánico pasivo no logra eliminar el desplazamiento estructural bajo vibraciones y ciclos de temperatura prolongados. El aflojamiento, la deformación y el desplazamiento de las aletas ocurren con frecuencia, lo que provoca una degradación continua del rendimiento. Además, el apilamiento multicapa acumula errores de posicionamiento, lo que resulta en una planitud y consistencia deficientes de los productos terminados.
3. Diseño de una novedosa estructura de aletas corrugadas en forma de T.
Con el objetivo de solucionar los defectos de la insuficiente superficie de intercambio de calor y la alta resistencia térmica de los disipadores de calor tradicionales de alta densidad, este artículo diseña de forma innovadora una estructura de unidad de aletas corrugadas en forma de T, que se adapta al proceso de soldadura por fricción-agitación y logra una transferencia de calor de alta eficiencia y una conformación integral de alta resistencia.
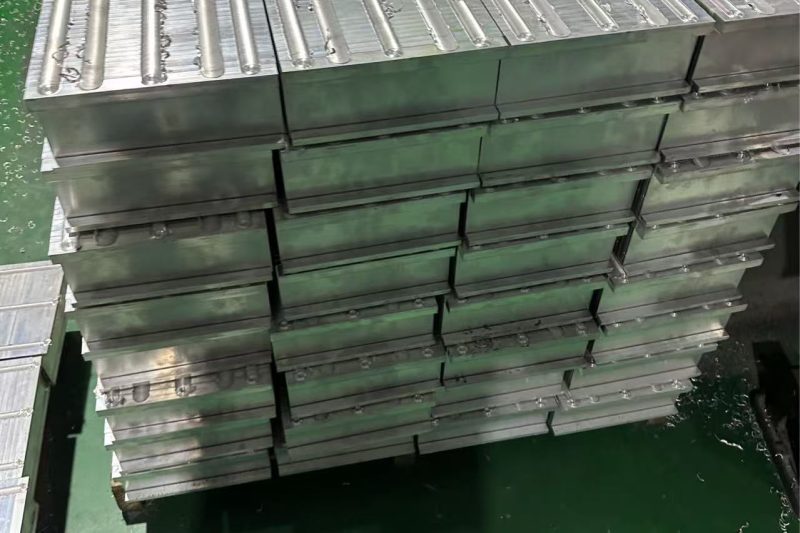
La unidad de aletas consta de dos partes: un cuerpo principal superior de intercambio de calor y una base inferior de soldadura en forma de T. La parte superior está diseñada como una aleta de disipación de calor ultra alta, que logra de forma estable una altura de aleta superior a 100 mm y una separación inferior a 2 mm. A diferencia de las aletas planas tradicionales que no se pueden microprocesar, la estructura propuesta adopta un mecanizado de precisión personalizado para formar microestructuras uniformes corrugadas y dentadas en ambas superficies de las aletas. Estas microestructuras aumentan considerablemente la superficie específica, mejoran la convección del aire y la transferencia de calor turbulenta, y resuelven eficazmente el problema de la insuficiente capacidad de disipación de calor para el flujo de calor localizado de alta potencia del chip.
La base en forma de T ensanchada mejora la rigidez general de una sola aleta ultrafina y evita la flexión y deformación de las aletas altas. Asimismo, la estructura regular en forma de T proporciona un posicionamiento preciso y funciones de limitación para el apilamiento por lotes. Garantiza un espaciado uniforme entre las aletas y una excelente perpendicularidad, elimina los huecos de apilamiento y los errores de dislocación, y proporciona una base estructural estable y suficiente espacio para la soldadura por fricción-agitación posterior.
Según los requisitos reales de disipación de calor, se apilan y disponen en orden varias unidades de aletas corrugadas en forma de T. La característica de autolimitación de la base en forma de T garantiza una disposición de aletas compacta y ordenada, con una precisión estructural y una estabilidad significativamente mayores que las estructuras apiladas tradicionales.
4. Proceso de fabricación integrado de soldadura por fricción-agitación
Basándose en la estructura de aletas apiladas en forma de T, este artículo adopta un proceso de fabricación integrado que incluye posicionamiento de la fijación, soldadura por fricción-agitación multipaso y multilímite, tratamiento de alivio de tensiones y acabado de precisión CNC. Como tecnología de soldadura en fase sólida, la FSW evita defectos de fusión como poros y grietas. La junta soldada tiene una microestructura densa y una excelente conductividad térmica, lo que puede reemplazar por completo el remachado mecánico tradicional, eliminar la resistencia térmica interfacial y mejorar la resistencia estructural general y la precisión dimensional. El flujo completo del proceso es el siguiente: prefabricación de la unidad de aleta → sujeción y posicionamiento de la fijación → soldadura FSW longitudinal central → soldadura FSW superior e inferior laterales → sellado FSW de superficie completa inferior → alivio de tensiones por envejecimiento → fresado frontal de precisión CNC → inspección del producto terminado.
4.1 Posicionamiento y sujeción de la fijación
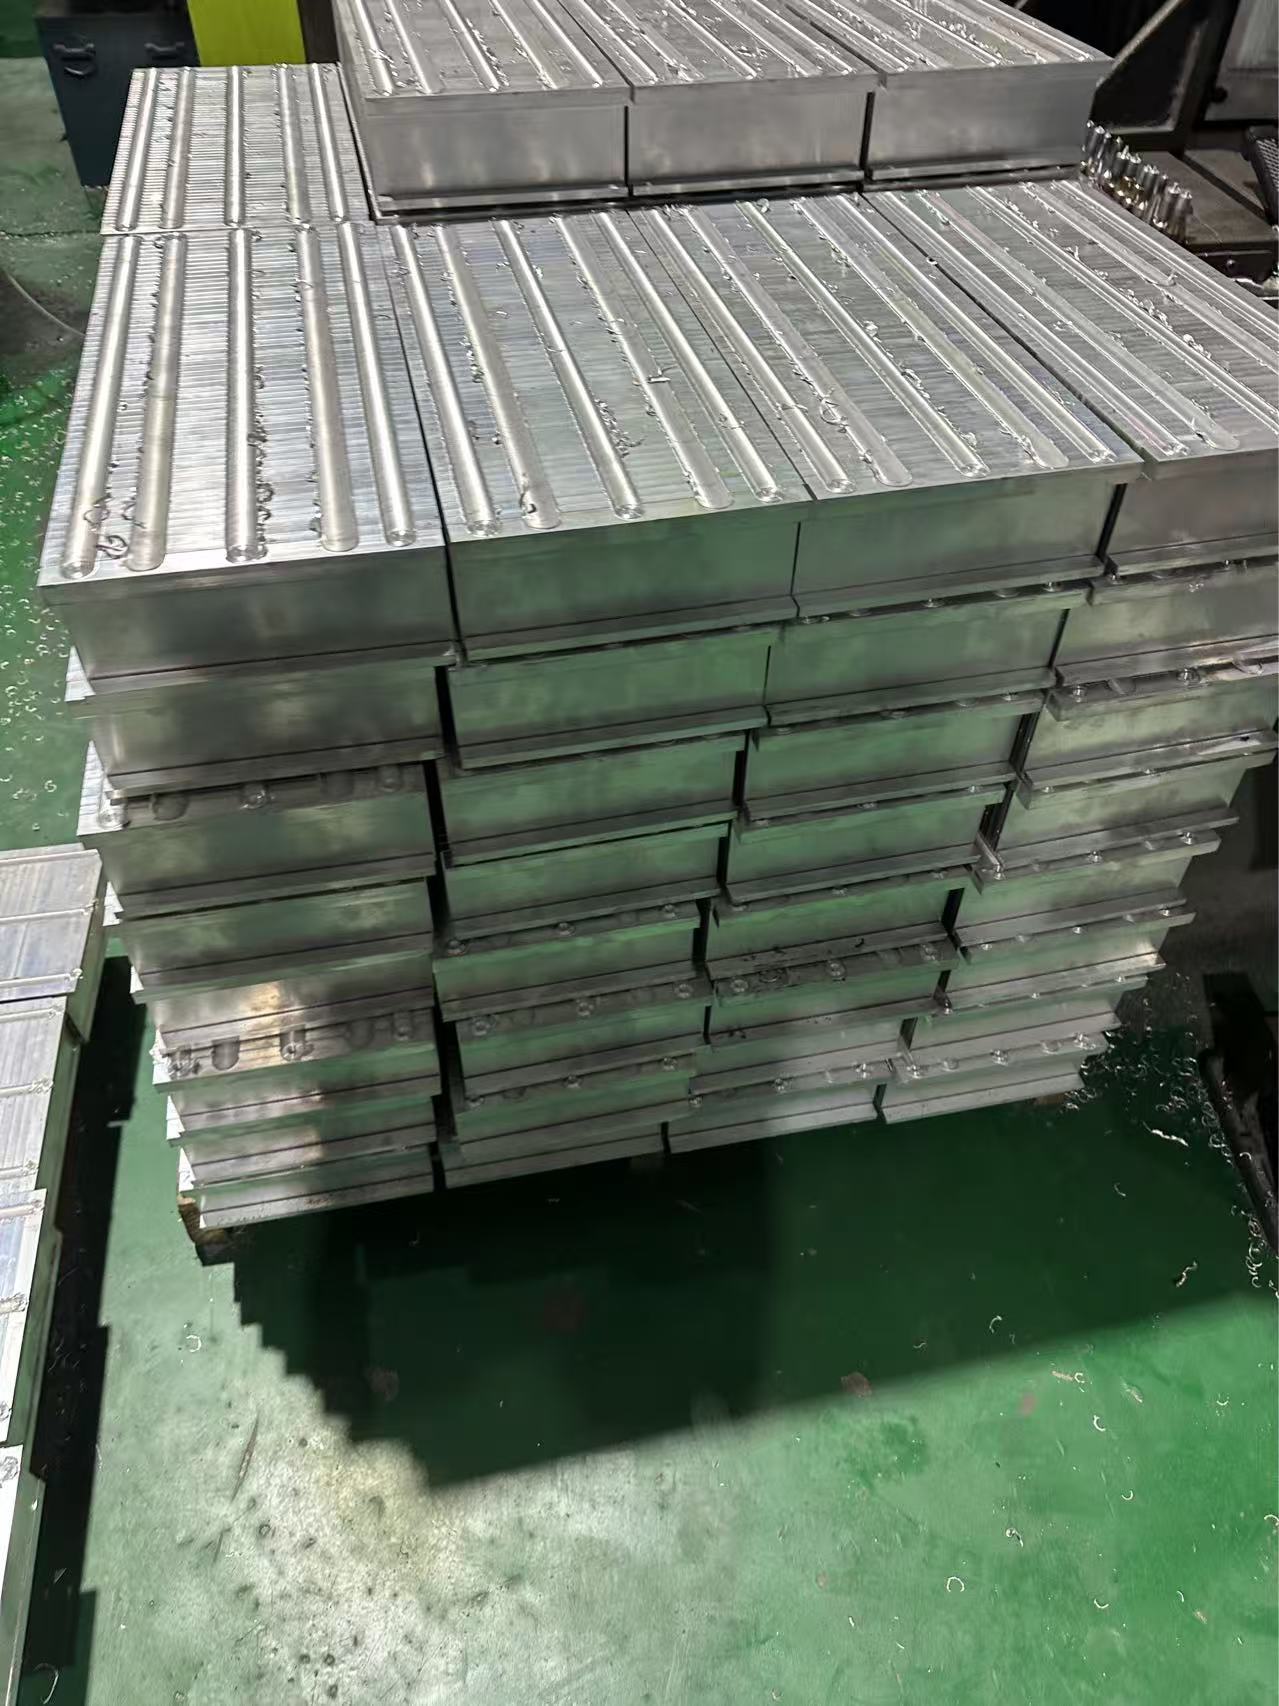
Las aletas corrugadas prefabricadas en forma de T se apilan secuencialmente según el espaciado diseñado y se instalan en un soporte rígido personalizado. Mediante ranuras limitadoras precisas y mecanismos de elevación, el conjunto de aletas se calibra y comprime de forma integral. El soporte controla con precisión la perpendicularidad de las aletas, la uniformidad del espaciado y la planitud general, eliminando los huecos de apilamiento y los errores de posicionamiento acumulativos. El soporte de alta rigidez resiste la deformación térmica y el desplazamiento por extrusión durante la soldadura por fricción-agitación (FSW), lo que garantiza la estabilidad estructural durante todo el proceso de soldadura y asegura una formación de soldadura de alta calidad.
4.2 Soldadura por fricción-agitación multipaso y multicapa
Para lograr un bloqueo omnidireccional y una unión metalúrgica sin huecos en el conjunto de aletas, se adopta una estrategia de soldadura por fases y zonas para formar una estructura de bloqueo cerrada tridimensional y garantizar la integridad estructural general.
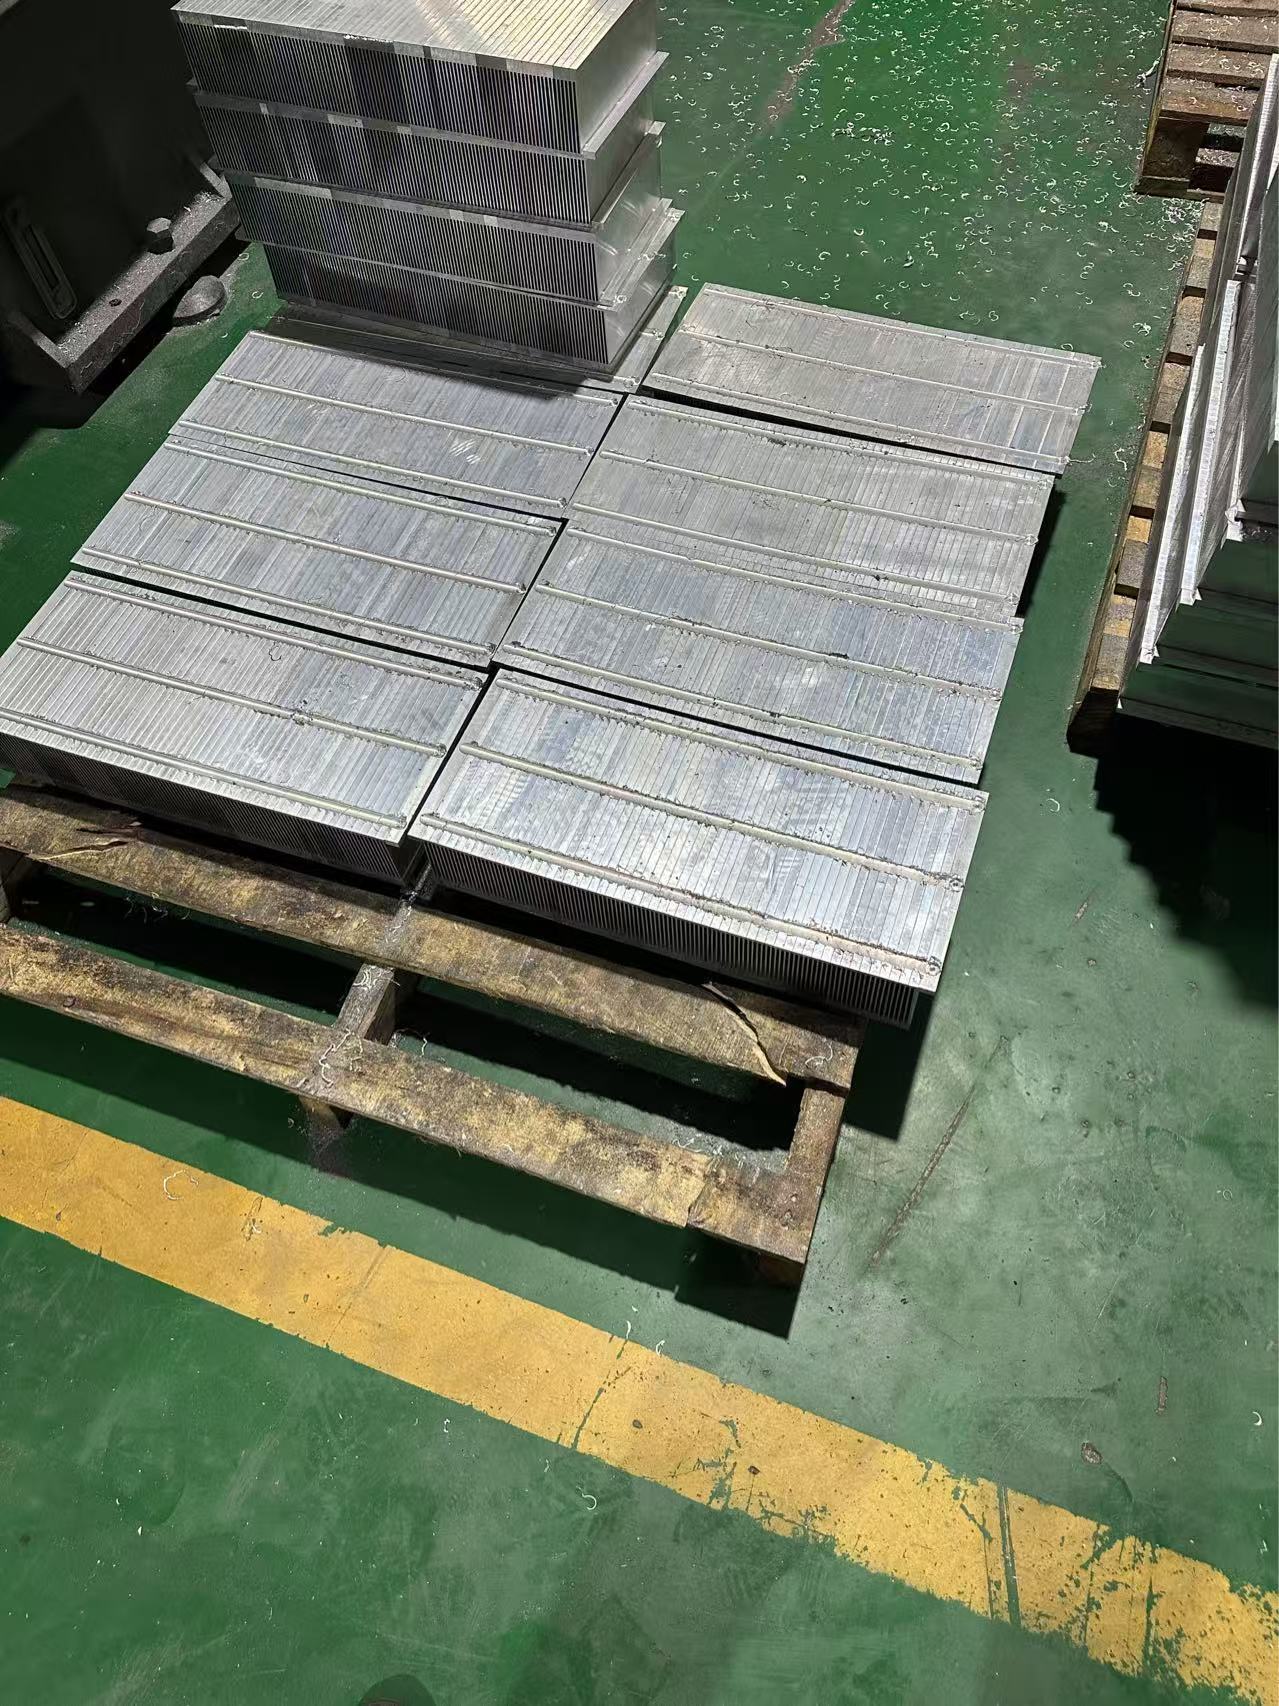
En la primera etapa, se realiza una soldadura longitudinal central. Para soldar las uniones centrales de las bases en forma de T, se utiliza un cabezal de soldadura especial adaptado a aletas de base gruesa y espaciado reducido. La fusión plástica de la aleación de aluminio conecta inicialmente las aletas individuales en una matriz integral, elimina los huecos interfaciales centrales, proporciona rigidez estructural básica y evita la dislocación en los procesos de soldadura posteriores.
En la segunda etapa, se realiza la soldadura de bloqueo lateral superior e inferior. Se lleva a cabo la soldadura por fricción-agitación transversal en las uniones superior e inferior de la base para formar un bucle cerrado con la soldadura central. La estructura de bloqueo de tres lados fija completamente las posiciones relativas de todas las unidades de aletas, elimina la holgura y el desplazamiento, logra una unión metalúrgica sin espacios en las interfaces laterales y mejora aún más la resistencia estructural general del conjunto de aletas.
En la tercera etapa, se realiza una soldadura de sellado completa de la superficie inferior. El sustrato inferior del disipador de calor se suelda completamente mediante soldadura por fricción-agitación (FSW). Todas las bases de las aletas se fusionan integralmente para eliminar por completo las interfaces de empalme inferiores. La unión metalúrgica de superficie completa minimiza la resistencia térmica inferior, garantiza una conducción de calor uniforme y eficiente, y resuelve de raíz el problema de la alta resistencia térmica de los procesos de remachado mecánico. Asimismo, la soldadura integral de la superficie inferior mejora la planitud y reduce la deformación por soldadura.
4.3 Mecanizado de precisión posterior a la soldadura
Tras la soldadura por fricción-agitación, la pieza presenta pequeñas deformaciones, refuerzos de soldadura e irregularidades superficiales. Se aplica un tratamiento de envejecimiento a baja temperatura para eliminar las tensiones residuales de soldadura y evitar deformaciones posteriores. A continuación, se utiliza maquinaria CNC de alta precisión para el fresado frontal de la parte inferior, superior y laterales de referencia del disipador de calor, con el fin de eliminar el exceso de material, corregir errores de planitud y perpendicularidad, y lograr una tolerancia dimensional precisa. El producto final es un disipador de calor integrado de alta densidad, con alta precisión y baja resistencia térmica interna.
5. Innovación de procesos y ventajas técnicas
5.1 Superación de los límites de conformado tradicionales y mejora del área de disipación de calor
El método propuesto de prefabricación de aletas en forma de T y conformado por apilamiento mediante soldadura por fricción-agitación (FSW) supera las limitaciones estructurales del proceso de aletas cortadas para aletas ultra altas y ultradelgadas. Resuelve la dificultad industrial de que los procesos de apilamiento tradicionales no pueden mecanizar microcorrugaciones y estructuras dentadas en aletas altas y densas. Este innovador proceso produce de forma estable disipadores de calor de alta densidad con microestructuras de transferencia de calor mejoradas, aumenta significativamente el área efectiva de intercambio de calor y satisface con precisión la alta demanda de refrigeración por flujo de calor de los chips de alta potencia localizados.
5.2 Eliminación de la resistencia térmica interfacial y mejora de la conductividad térmica
A diferencia del contacto físico del remachado mecánico, la soldadura por fricción-agitación logra una unión metalúrgica en fase sólida entre las aletas y entre estas y el sustrato. No existen huecos ni capas de aire en la interfaz de unión, lo que elimina por completo la resistencia térmica de contacto. La estructura metálica integral continua mejora notablemente la eficiencia y la estabilidad de la conducción de calor, proporcionando un rendimiento térmico muy superior al de los disipadores de calor remachados tradicionales.
5.3 Mejora de la rigidez estructural y la estabilidad en las condiciones de funcionamiento
El sistema de bloqueo de tres lados, junto con el sellado completo de la base mediante soldadura, conforma una estructura monolítica integrada. Esto mejora significativamente la rigidez general, la resistencia a la deformación y la resistencia a las vibraciones del disipador de calor. En condiciones de trabajo exigentes, como ciclos de temperatura prolongados y vibraciones mecánicas, el producto mantiene una morfología estructural estable sin que las aletas se aflojen ni se desplacen, lo que mejora eficazmente la estabilidad operativa y la vida útil del equipo.
5.4 Mejora de la precisión dimensional y la consistencia del lote
Gracias al posicionamiento preciso de las fijaciones, la soldadura multipaso controlable y el acabado CNC, se controlan con exactitud los indicadores dimensionales clave, como el espaciado de las aletas, la planitud y la perpendicularidad. Este proceso reduce eficazmente las diferencias entre lotes y la tasa de defectos, soluciona los problemas de grandes errores acumulativos y la escasa consistencia de los productos remachados tradicionales, y cumple con los requisitos de ensamblaje de precisión de los equipos electrónicos de alta gama.
Conclusión 6
Este artículo aborda los problemas prácticos de ingeniería de la fabricación tradicional de disipadores de calor de alta densidad, como la dificultad para lograr un conformado ultradenso, la falta de microestructuras de transferencia de calor, la insuficiente área de intercambio térmico, la alta resistencia térmica interfacial y la escasa estabilidad estructural. Por ello, se presenta una tecnología de fabricación integrada que combina el diseño de una estructura de aletas corrugadas en forma de T con la soldadura por fricción-agitación multipaso. El método propuesto evita el cuello de botella estructural del proceso de aletas biseladas y supera los defectos térmicos y estructurales de los procesos de remachado apilado.
El proceso optimizado permite fabricar de forma estable disipadores de calor de alta densidad con aletas de más de 100 mm de altura, espaciamiento entre aletas inferior a 2 mm y microestructuras de transferencia de calor reforzadas. Logra la integración metalúrgica completa del disipador, elimina por completo la resistencia térmica de contacto y mejora notablemente la resistencia estructural y la precisión dimensional. Esta tecnología es altamente práctica e idónea para la producción en masa, con amplias perspectivas de aplicación en energías renovables, control industrial y disipación de calor de alta potencia en electrónica de precisión.