
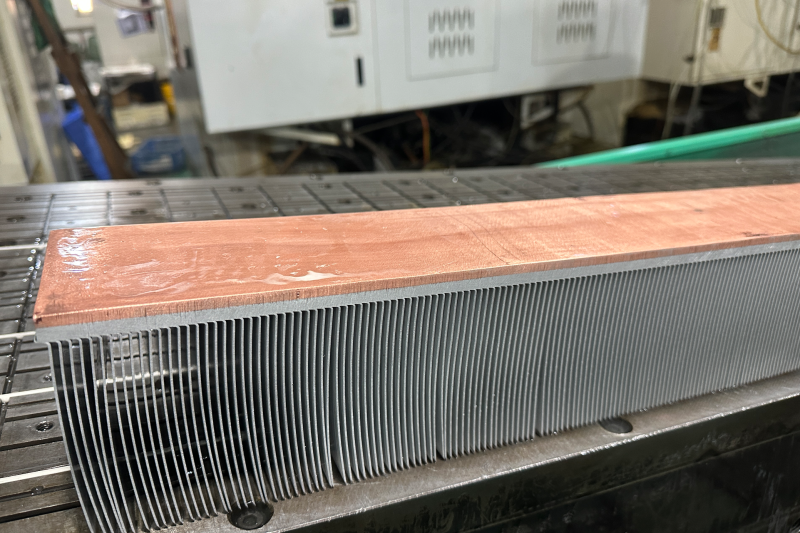
Unión de cobre y aluminio mediante disipador de calor de soldadura explosiva: principios, procesos de producción, aplicaciones y consideraciones clave
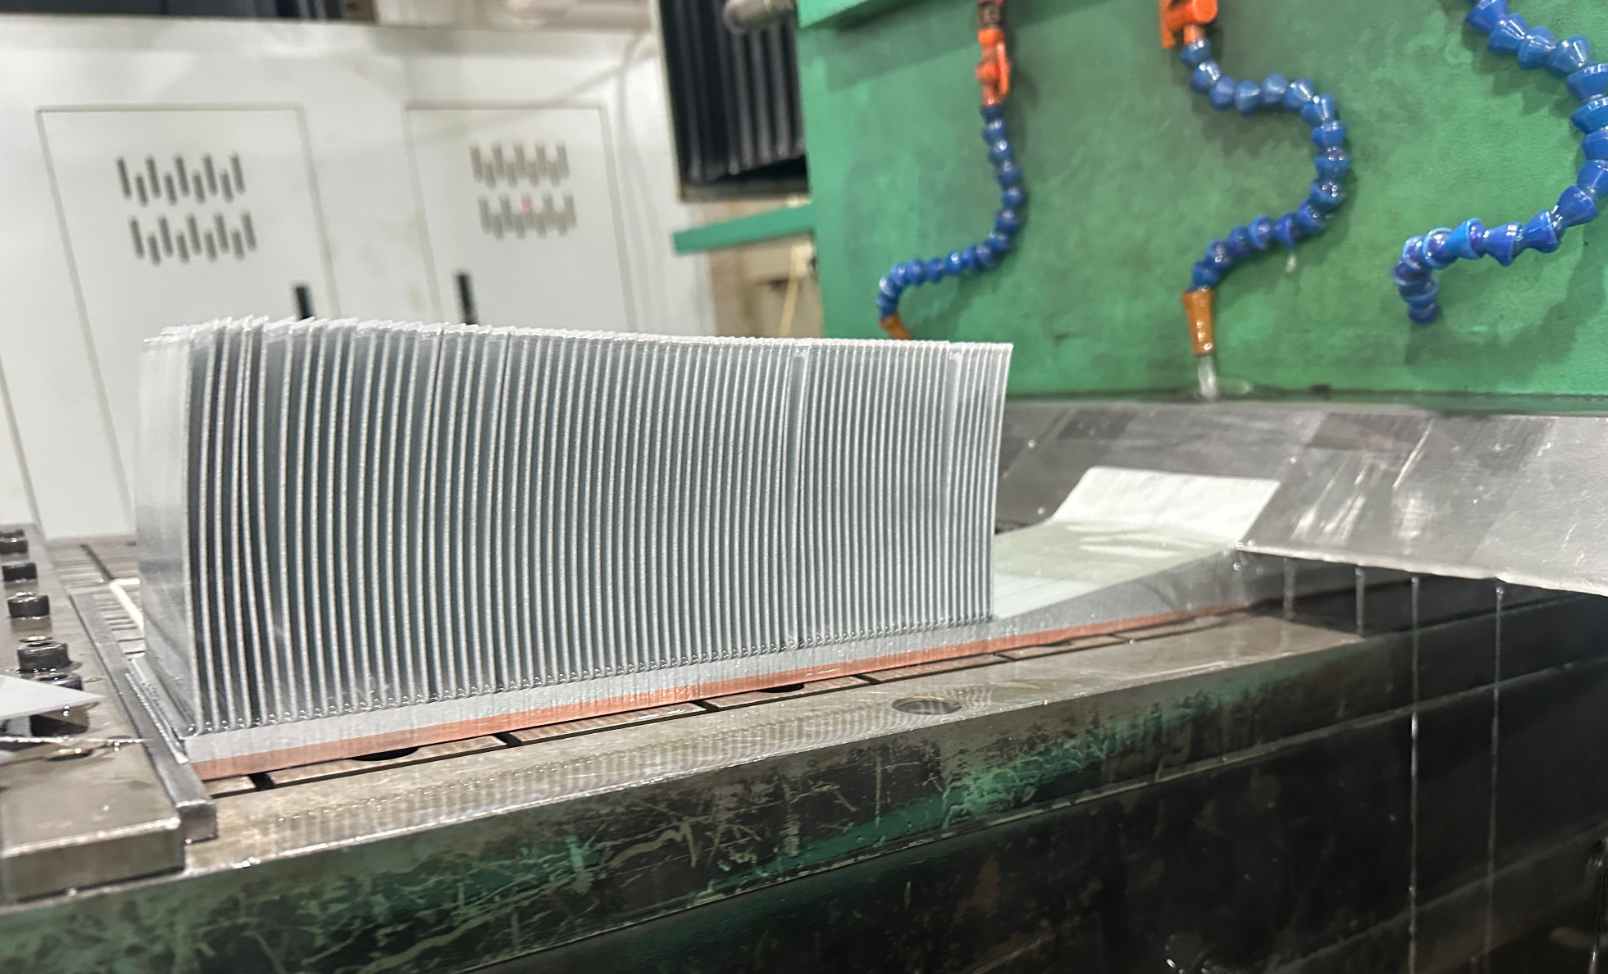
En campos como la gestión térmica electrónica , IGBT, sistemas de energía de nueva energía y transporte ferroviario, los materiales compuestos de cobre-aluminio han surgido como alternativas ideales a los componentes de cobre puro, aprovechando la excelente conductividad eléctrica y térmica del cobre junto con las ventajas del aluminio de peso ligero y bajo costo. Como tecnología de soldadura en estado sólido, la soldadura explosiva permite una unión metalúrgica de alta resistencia entre metales disímiles de cobre y aluminio, lo que produce productos terminados con un rendimiento muy superior a los fabricados mediante procesos tradicionales como la soldadura fuerte y la unión mecánica. Este artículo analiza exhaustivamente la tecnología de soldadura explosiva de cobre-aluminio desde las perspectivas de los principios fundamentales, los procedimientos de producción, la resolución de problemas, los escenarios de aplicación, así como las ventajas y limitaciones. disipador de calor de aletas biseladas.
1. Principios básicos de la soldadura explosiva de cobre y aluminio
La esencia de la soldadura explosiva de cobre-aluminio reside en aprovechar la energía instantánea generada por la detonación explosiva para lograr la unión metalúrgica entre metales diferentes. Clasificado como una forma de soldadura en frío, el proceso no implica una fusión significativa de los metales en su totalidad.
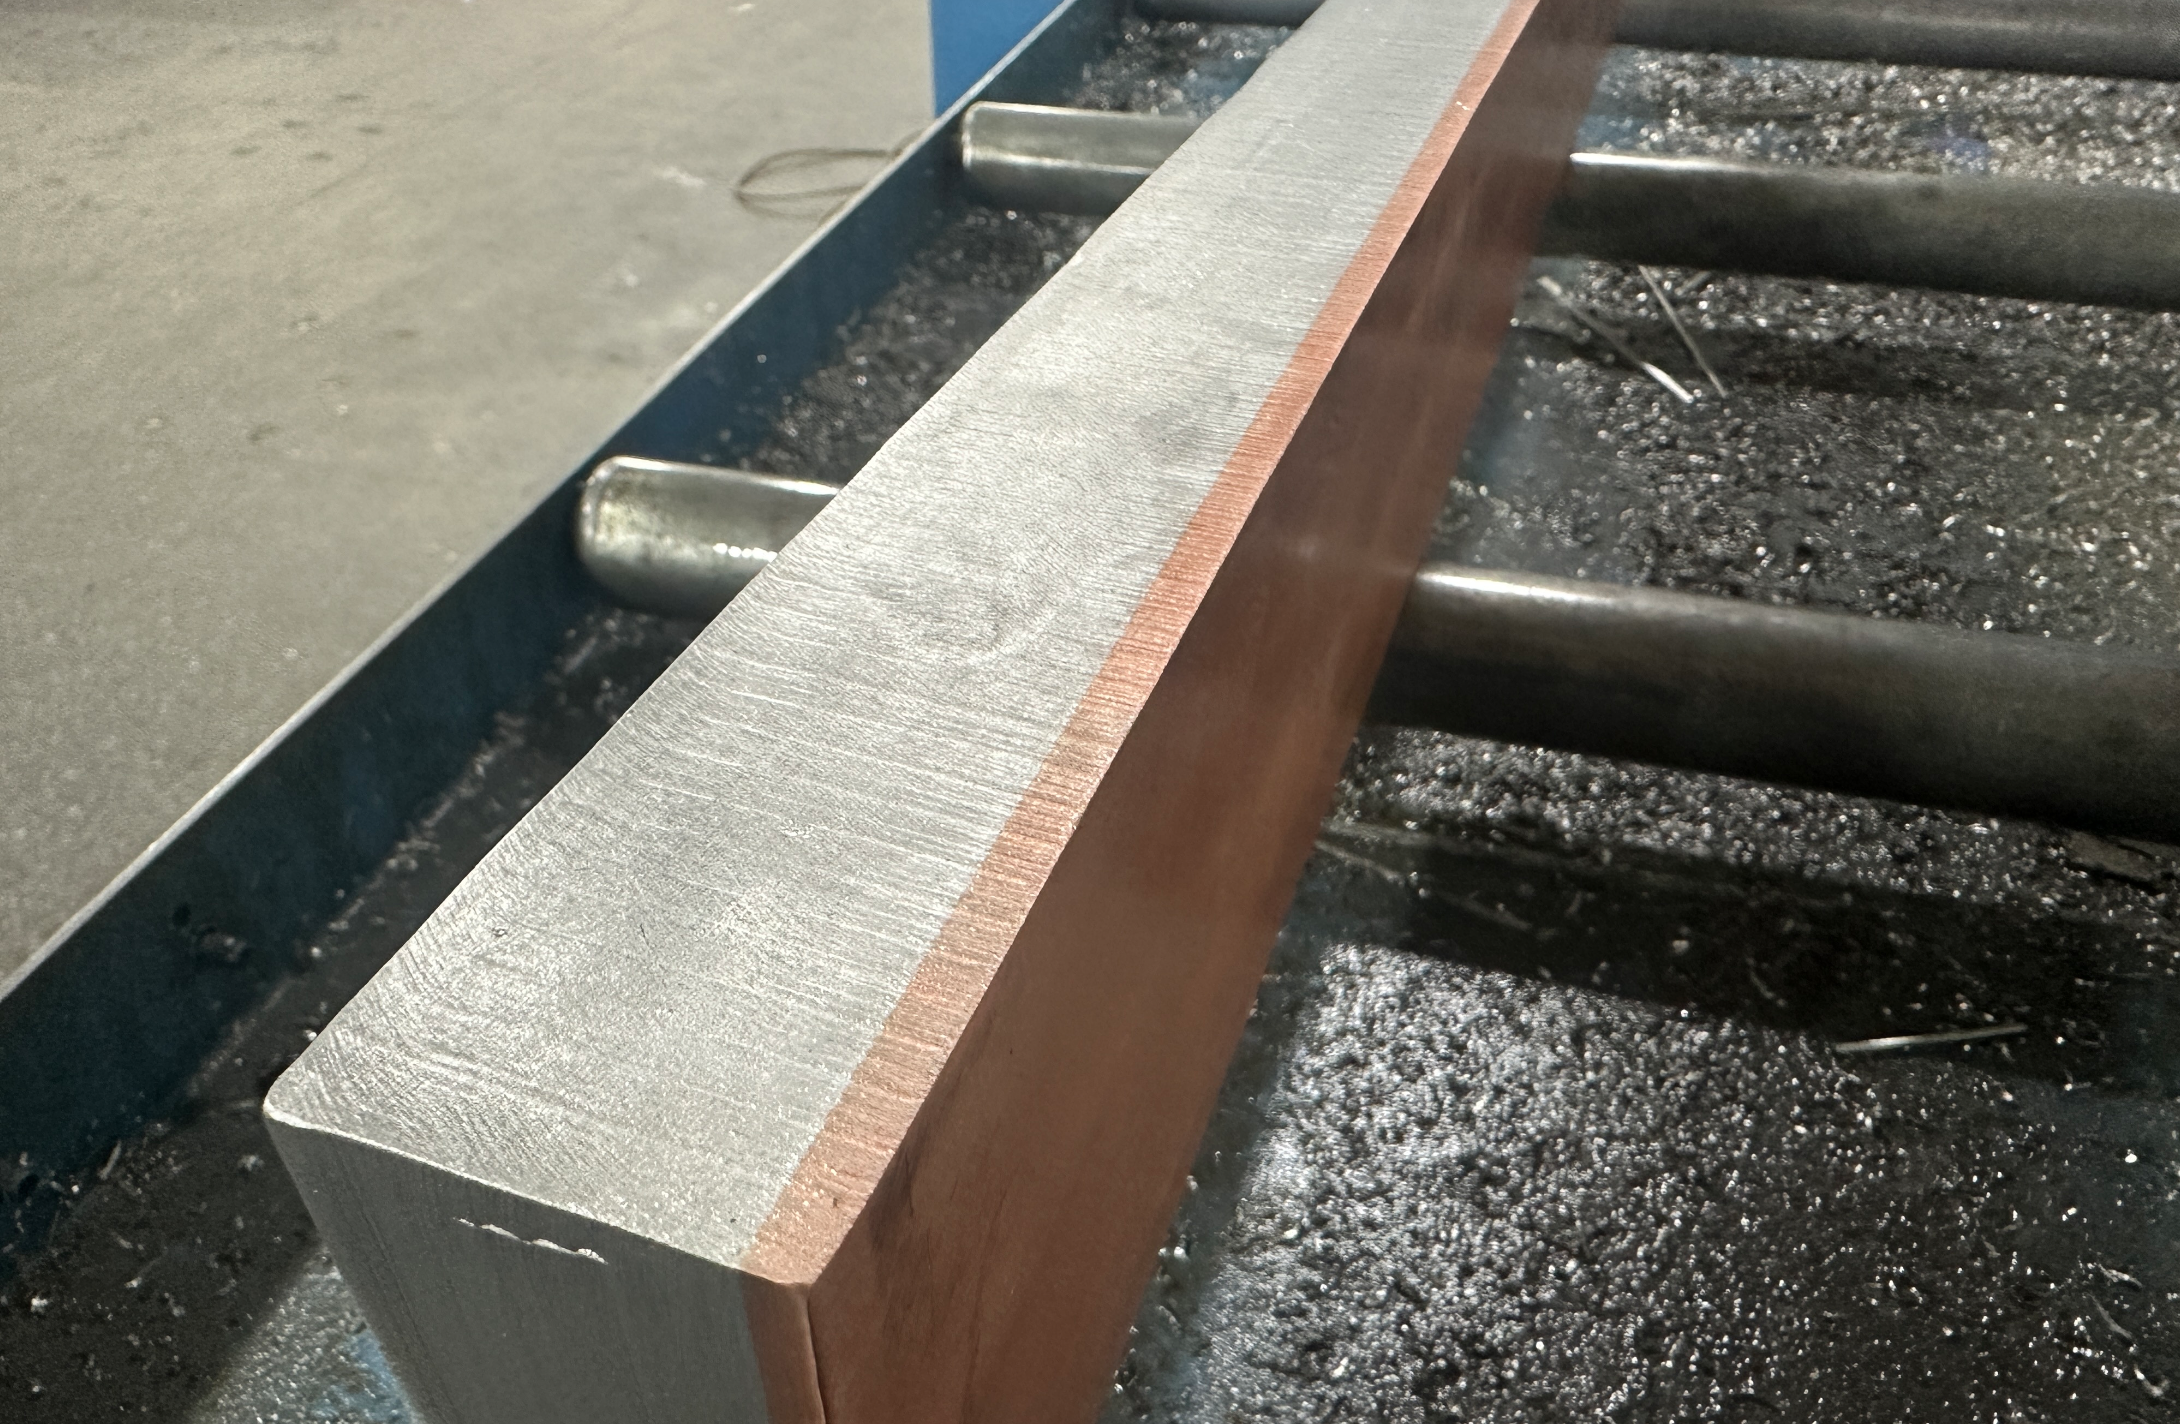
Al detonar el explosivo, la onda detonante se propaga por la superficie de las placas metálicas a una velocidad de 2,000 a 5,000 m/s, ejerciendo una intensa fuerza de impacto instantánea sobre la placa de aluminio (placa volante) adherida estrechamente al explosivo. Bajo alta presión, la placa volante colisiona con la placa de cobre fija (placa base) a una velocidad de varios cientos de metros por segundo. La alta presión y la deformación plástica inducidas por el impacto aplastan y extruyen completamente las películas de óxido en las superficies de contacto de los dos metales, exponiendo las redes metálicas puras. En este momento, la difusión interatómica y las fuerzas de enlace metálico impulsan la formación de una estructura de enlace ondulada única en la interfaz cobre-aluminio. Esta interfaz ondulada mejora significativamente el enclavamiento mecánico y la resistencia de la unión, asegurando que el material compuesto posea excelentes propiedades mecánicas, conductividad eléctrica y conductividad térmica.
Es crucial controlar estrictamente el aporte de energía durante la soldadura explosiva de cobre y aluminio: la energía insuficiente no logra formar una interfaz ondulada efectiva, lo que da como resultado tasas de unión bajas; por otro lado, la energía excesiva eleva la temperatura local en la interfaz más allá de la temperatura eutéctica de cobre y aluminio, lo que lleva a la formación de compuestos intermetálicos frágiles y duros que en última instancia degradan el rendimiento de la unión.
2. Proceso completo de producción de soldadura explosiva de cobre y aluminio
La producción de soldadura explosiva de cobre-aluminio implica una preparación previa precisa, una rigurosa construcción en el sitio y el posprocesamiento necesario, siguiendo los pasos específicos que se describen a continuación:
2.1 Preprocesamiento del material base
Selección del material: Para la placa de aluminio, se prefieren grados con buena plasticidad, como 1060 y 3003, mientras que se selecciona cobre electrolítico T2 para la placa de cobre a fin de garantizar una óptima correspondencia de plasticidad entre ambos metales. El espesor de las placas se determina en función de los requisitos del producto; una combinación común de espesores para componentes electrónicos de disipación de calor es una placa de aluminio de 1-5 mm combinada con una placa de cobre de 2-20 mm.
Limpieza de superficies: Se utiliza lijado o chorro de arena para eliminar las capas de óxido, las manchas de aceite y las impurezas de la superficie. Posteriormente, se realiza una limpieza con acetona o etanol anhidro, y se procede al montaje inmediatamente después del secado para evitar la oxidación secundaria.
• Corrección de planitud: Las placas deformadas se aplanan para garantizar espacios de ensamblaje uniformes en los pasos posteriores.
2.2 Diseño de ensamblaje y carga explosiva
Ajuste de la separación: La placa de aletas y la placa base se colocan en paralelo con una separación específica (denominada separación de la placa de aletas). Una separación demasiado pequeña genera un exceso de energía, mientras que una separación demasiado grande causa una pérdida considerable de energía.
• Colocación de explosivos: Se seleccionan explosivos de baja velocidad de detonación con tasas de detonación estables (p. ej., explosivos de fueloil de nitrato de amonio). La densidad superficial se calcula según el espesor de la placa, generalmente controlado entre 50 y 300 g/m². El explosivo debe colocarse uniformemente, con una zona de desprendimiento de 5 a 10 cm reservada en los bordes para evitar la concentración de tensiones.
• Instalación del iniciador: se monta un iniciador en un extremo de la carga explosiva para garantizar que la onda de detonación se propague paralela a la superficie de la placa.
2.3 Soldadura por detonación en el sitio
• Protección de seguridad: se selecciona un sitio de voladuras espacioso y exclusivo, se establece un área restringida y se proporciona equipo de protección profesional.
• Operación de detonación: el explosivo se detona de forma remota y se observa el estado de propagación de la onda de detonación para garantizar una colisión estable entre la placa volante y la placa base.
• Inspección preliminar: después de la detonación, se eliminan los explosivos residuales y los escombros y se realiza una inspección visual para verificar si hay defectos obvios, como deformación y grietas en la superficie de la placa.
2.4 Procesos de postratamiento
Tratamiento de recocido: La placa compuesta soldada se coloca en un horno de recocido y se mantiene a 150-250 °C durante 1 o 2 horas para eliminar la tensión residual de la soldadura y mejorar la resistencia a la fatiga de la interfaz. La temperatura nunca debe superar los 300 °C para evitar la formación de compuestos intermetálicos.
• Mecanizado de precisión: Se realizan operaciones de corte, fresado, taladrado y otras operaciones de mecanizado según los requisitos del producto para fabricar estructuras como canales de flujo y orificios de montaje. Se realizan rectificado y pulido de superficies para mejorar la apariencia y la eficiencia de disipación térmica.
Inspección de calidad: Se realizan pruebas ultrasónicas (UT) para verificar la tasa de adhesión de la interfaz, que debe ser ≥ 98 %. Se realizan pruebas de tracción para medir la resistencia de la adhesión, con el criterio de aceptación de que la fractura se produzca en la placa de aluminio y no en la interfaz de adhesión. Se realizan pruebas hidrostáticas en componentes con requisitos de sellado para garantizar la ausencia de fugas.
3. Problemas comunes en la producción y soluciones correspondientes
La producción de soldadura explosiva de cobre-aluminio está influenciada por diversos factores, como los parámetros del proceso y las condiciones ambientales, y es propensa a los siguientes defectos, que requieren soluciones específicas:
Tipo de defecto Causas principales Soluciones
Desprendimiento de la interfaz Espacio irrazonable entre las placas de contacto, carga explosiva insuficiente, limpieza inadecuada de la superficie Ajuste el espacio a 2–4 mm y aumente adecuadamente la densidad del área explosiva; vuelva a pulir y limpiar las superficies de contacto antes de soldar
Porosidad de la interfaz Aceite/agua residual en la superficie, velocidad de detonación inestable Controlar estrictamente la limpieza y sequedad de la superficie; seleccionar explosivos con velocidad de detonación estable y optimizar los métodos de carga
Distorsión de interfaz ondulada Velocidad de detonación excesivamente alta, rigidez de soporte de la placa base insuficiente Reducir la velocidad de detonación explosiva al rango de 3,000 a 4,000 m/s; fijar la placa base con accesorios rígidos y agregar placas de respaldo para mejorar la estabilidad
Compuestos intermetálicos excesivos Energía de detonación excesiva, temperatura de recocido excesivamente alta Reducir la carga explosiva para controlar la velocidad de impacto; limitar estrictamente la temperatura de recocido a menos de 250 °C
Deformación y alabeo de la placa Placa base excesivamente delgada, propagación desigual de la onda de detonación Aumente el espesor de la placa base o utilice placas de soporte temporales; optimice la uniformidad de la colocación de explosivos para garantizar la propagación paralela de la onda de detonación
4. Campos de aplicación de la soldadura explosiva de cobre y aluminio
Los materiales compuestos de soldadura explosiva de cobre y aluminio, que se benefician de sus ventajas de alta resistencia, baja resistencia térmica interfacial y peso ligero, se aplican ampliamente en múltiples sectores industriales:
4.1 Campo de la gestión térmica electrónica
Esto representa uno de los principales escenarios de aplicación para la soldadura explosiva de cobre-aluminio. Las placas compuestas de cobre-aluminio fabricadas mediante soldadura explosiva pueden utilizarse para producir sustratos de disipación de calor IGBT de alta potencia, disipadores de calor para servidores, placas de refrigeración para baterías de vehículos de nueva energía y otros componentes. Su resistencia térmica interfacial extremadamente baja (10^{-6} \sim 10^{-5}\ \text{m}^2\cdot\text{K/W}) permite una rápida conducción del calor, mientras que su ligereza reduce el peso total del equipo, en línea con las tendencias de miniaturización y desarrollo de alta eficiencia en dispositivos electrónicos.
4.2 Campo de la ingeniería energética
Se utiliza para fabricar barras colectoras de alta tensión, juntas de transición de cables y otros componentes. Las barras colectoras compuestas de cobre y aluminio combinan la alta conductividad eléctrica del cobre con la rentabilidad del aluminio, lo que reduce los costos en más de un 30 % en comparación con las barras colectoras de cobre puro, a la vez que facilitan su instalación. Por ello, se utilizan ampliamente en subestaciones eléctricas, armarios de distribución y otros equipos eléctricos.
4.3 Tránsito ferroviario y campos aeroespaciales
Se emplea en la fabricación de placas deslizantes para pantógrafos de trenes, componentes de disipación de calor para motores aeronáuticos y otras piezas. Este campo impone requisitos rigurosos en cuanto a resistencia del material, resistencia a la fatiga y ligereza, y los materiales compuestos de soldadura explosiva de cobre-aluminio pueden cumplir estas rigurosas condiciones de trabajo, a la vez que reducen el peso del equipo.
4.4 Campo de la Ingeniería Química
Se utiliza para producir intercambiadores de calor, revestimientos de reactores y otros equipos resistentes a la corrosión. Las placas compuestas de cobre y aluminio presentan una mayor resistencia a la corrosión que el cobre puro y son más rentables que materiales de alta gama como las aleaciones de titanio, lo que las hace idóneas para aplicaciones de intercambio de calor con ácidos y álcalis débiles.
5. Ventajas y limitaciones de la soldadura explosiva de cobre y aluminio
5.1 ventajas principales
• Alta resistencia de unión: Se logra una unión metalúrgica, con una resistencia a la tracción que alcanza la de la propia placa de aluminio y una resistencia al pelado ≥ 100 N/mm, muy superior a la de las conexiones mecánicas y la soldadura fuerte.
• Baja resistencia térmica interfacial: la interfaz de unión metalúrgica ondulada garantiza una alta eficiencia de transferencia de calor, con un impacto mínimo en el rendimiento de los componentes de disipación de calor.
• Conservación de las propiedades originales del metal: el proceso de soldadura en estado sólido no implica fusión, por lo que la conductividad eléctrica y térmica del cobre y el aluminio permanecen prácticamente inalteradas.
• Selección flexible de materiales: Permite la composición de placas de cobre y aluminio con diferentes espesores y grados, satisfaciendo diversos requisitos del producto.
• Alta rentabilidad: en comparación con los componentes de cobre puro, reduce significativamente los costos de materia prima, mientras que la característica liviana reduce los costos de transporte e instalación.
Limitaciones 5.2
• Alto umbral de proceso: Se requiere un control preciso de parámetros como la carga explosiva y la separación, lo que exige una alta competencia técnica por parte de los operadores. Se requieren sitios de voladura especializados, sujetos a estrictas normas de seguridad.
• Limitaciones del tamaño del producto: Debido a la restricción de la distancia de propagación de la onda de detonación, resulta complicado producir placas compuestas de área ultra grande, ya que el área típica de una sola placa no supera los 10 m².
• Posprocesamiento difícil: existen tensiones residuales en las placas soldadas, lo que requiere un tratamiento de recocido, lo que añade procedimientos y costes de producción.
• Inadecuación para estructuras complejas: solo es aplicable a la composición de componentes con formas simples, como placas planas y superficies curvas, y no se puede utilizar para soldar piezas con formas especiales.
6. Consideraciones prácticas para la soldadura explosiva de cobre y aluminio
1. La seguridad es lo primero: La soldadura con explosivos implica el uso de explosivos y debe cumplir estrictamente con las normas nacionales de seguridad en voladuras. Las operaciones deben ser realizadas por profesionales equipados con medidas de seguridad integrales.
2. Estandarización de parámetros: Desarrollar tablas de parámetros correspondientes para la carga explosiva y el espacio en función de diferentes combinaciones de espesores de cobre y aluminio para evitar operaciones empíricas.
3. Priorización de la inspección de calidad: Realice pruebas ultrasónicas inmediatamente después de la soldadura para detectar defectos de interfaz de manera temprana y evitar desperdicios causados por el procesamiento posterior.
4. Almacenamiento y transporte: Las placas compuestas terminadas deben protegerse de la humedad y los impactos para evitar la oxidación y la deformación de la superficie. Es necesario asegurar su fijación durante el transporte para evitar el agrietamiento de la interfaz por sacudidas.
Conclusión
La tecnología de soldadura explosiva de cobre-aluminio ha superado las barreras técnicas para la unión eficiente de metales diferentes, abriendo una nueva vía para la aplicación de materiales compuestos ligeros y de alto rendimiento. Con el rápido desarrollo de campos como la gestión térmica electrónica y las nuevas energías, la tecnología de soldadura explosiva de cobre-aluminio seguirá optimizándose y actualizándose, desempeñando un papel cada vez más importante en los sectores manufactureros de alta gama. Para los profesionales de la industria, dominar los principios y los puntos clave del proceso de soldadura explosiva es crucial para mejorar la competitividad de sus productos.
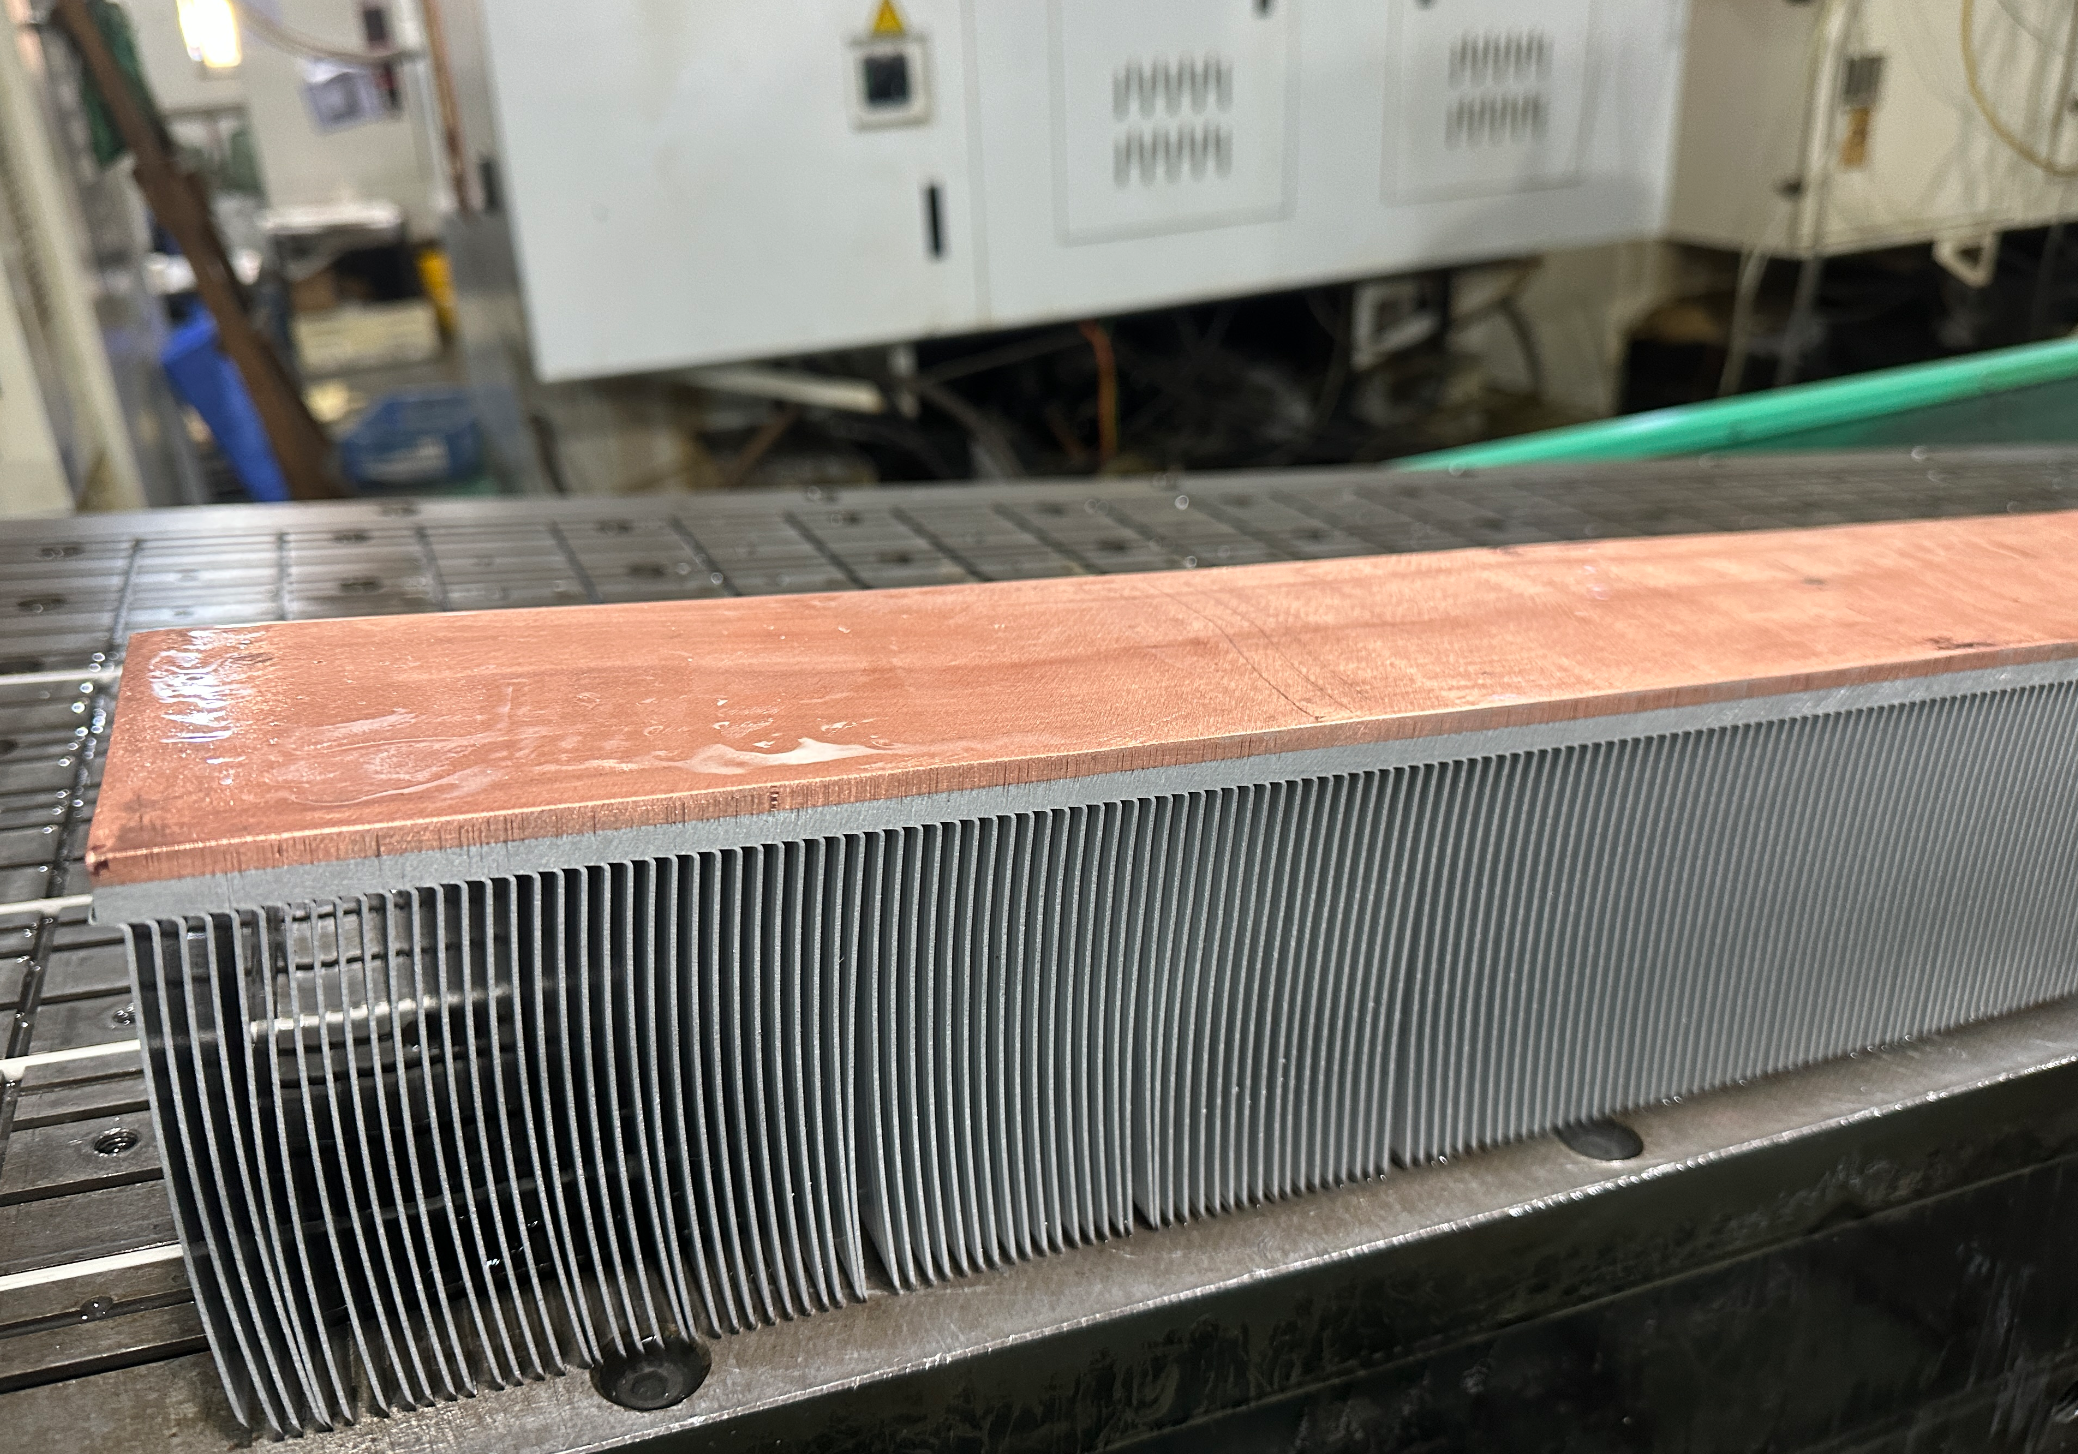
Tras años de investigación en gestión térmica para chips de alta potencia, KENFA ha aplicado esta tecnología a la fabricación de disipadores de calor. Esta solución aborda eficazmente los desafíos de disipación de calor que plantean los chips de alta potencia y aquellos con alta densidad de flujo térmico, a la vez que reduce los costos y el peso del producto. Puede contactarnos por correo electrónico a king@kenfatech.com y personalizar su disipador de calor exclusivo.