Cámaras de vapor AL
generalmente llamado tubo de calor plano, placa de temperatura uniforme y placa de remojo. Con la mejora continua de la densidad de potencia del chip, VC se ha utilizado ampliamente en la disipación de calor de CPU, NP, ASIC, teléfonos móviles, computadoras, estaciones base, componentes electrónicos y otros dispositivos de gran potencia.
Un tipo de material de conducción de calor de alta eficiencia, cámaras de vapor AL. Este producto generalmente se usa en ambientes con espacios pequeños y alta densidad de calor. Cuando el área es lo suficientemente grande, se puede utilizar para la disipación natural del calor de LED de alta potencia.
La placa VC se compone principalmente de una placa inferior (zona de evaporación), una cubierta superior (zona de condensación), una estructura capilar dentro de la placa inferior y la cubierta superior (que proporciona un capilar de reflujo de líquido), un anillo de aluminio de columna de aluminio entre la placa inferior y la cubierta superior (que proporciona un reflujo de líquido). desde la zona de condensación a la zona de evaporación) y una pequeña cantidad de líquido de trabajo. El bajo vacío en el recipiente hace que el medio de trabajo sea muy fácil de hervir. Su principio de funcionamiento es que el líquido de trabajo en el recipiente cerrado se convierte rápidamente en vapor después de absorber calor, y el vapor es impulsado por la presión del vapor al área de condensación. El calor latente del medio de trabajo se utiliza para la transferencia de calor. De este modo, el ciclo de todo el proceso de transferencia de calor comienza de nuevo. El material del contenedor de la placa de inmersión en caliente superconductora de material electrónico Kenfa Tech es principalmente aleación de aluminio 6063 o 6101, y el medio de trabajo puede ser agua pura, metanol y acetona. La forma de la placa de inmersión superconductora puede ser plana o tridimensional.
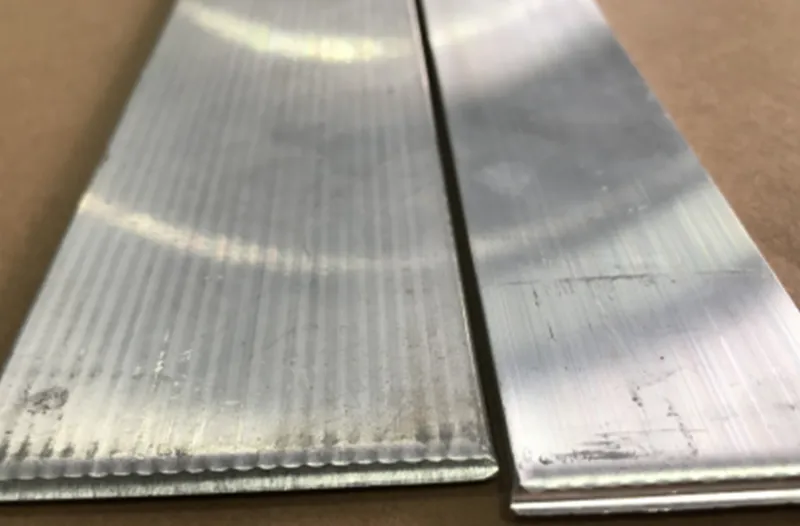
Un método de preparación del núcleo capilar de la placa de remojo de VC de aluminio. La simulación confirma que la porosidad del núcleo capilar de la placa de inmersión es del 40 % al 70 % y el índice de procesamiento es de 50 a 100 um de diámetro. Según la diferente porosidad, el aluminio se mezcla en diferentes proporciones de polvo de aluminio y polvo de silicio de aluminio, y si se agrega un agente formador de poros, el polvo de silicio de aluminio llena el espacio entre las partículas de polvo de aluminio para formar una conexión, como polvo de sinterización, se extiende sobre el herramientas a sinterizar y procesarlas para imitar la forma y el grosor del núcleo sinterizado para garantizar el espesor del recubrimiento en polvo. La consistencia del núcleo a sinterizar y la herramienta a sinterizar se colocan en un horno de vacío, presurizado a 0.15 -0.2 MPa, vacío a 1.5×10‑3 Pa, calentado durante 40 min a 400 °C durante 60 min, luego calentado durante 40 min a 500 °C durante 60 min, recalentado durante 20 min a 580 °C, dura 20 min, enfría con el horno , alta resistencia, alta confiabilidad, hierva la pieza de trabajo en agua caliente durante 1 hora, retire el agente formador de poros y luego seque, bajos requisitos de equipo y herramientas, bajo costo, fácil de formar.
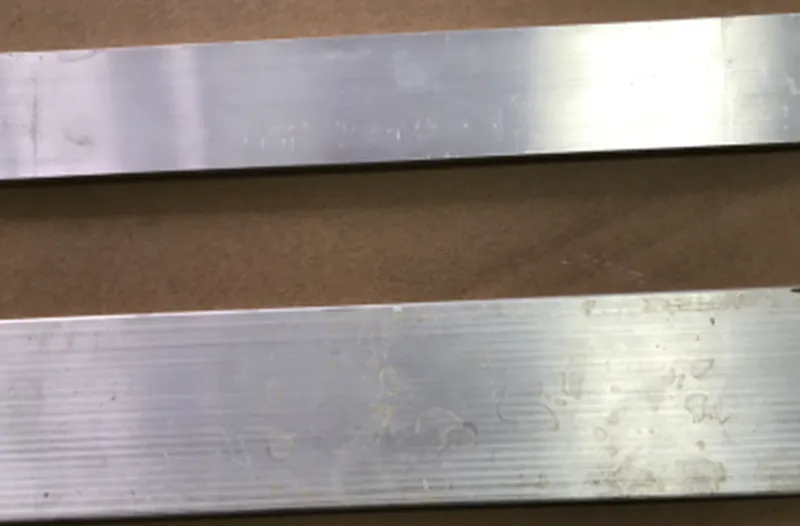
Mediante cálculo de simulación, se confirma que la porosidad del núcleo capilar de la placa de inmersión es del 40 % al 70 % y el tamaño de los poros es de 50 a 100 μm. Según la diferente porosidad, el polvo de aluminio y el polvo de silicio de aluminio se deben mezclar en diferentes proporciones: si el índice de porosidad es del 40% al 50%, el polvo de aluminio y el polvo de silicio de aluminio se deben mezclar en una proporción de 3:1; Si el índice de porosidad es del 50% al 60%, el polvo de aluminio y el polvo de silicio de aluminio se mezclarán en una proporción de 4:1; Si el índice de porosidad es del 60 % al 70 %, se añade polvo de NaCl con un tamaño de partícula de 50 μm a 100 μm y la mezcla se mezcla uniformemente mediante un método mecánico. Se mezclan polvo de aluminio, polvo de silicio de aluminio y agente formador de poros en una proporción de 8:2:1. Coloque las herramientas a sinterizar y procese la forma y el espesor del núcleo sinterizado. El núcleo a sinterizar y las herramientas a sinterizar se colocaron en un horno de vacío, se presurizaron 0.15-0.2 MPa, grado de vacío 1.5 × 10⁻³ Pa, se calentaron 40 min a 400 ℃ durante 60 min, se recalentaron 40 min a 500 ℃ durante 60 min, se recalentaron 20 min a 580 ℃ durante 20 min, luego se enfrió con el horno; La pieza de trabajo se hierve en agua caliente durante 1 hora, se elimina el agente formador de poros y luego se seca.
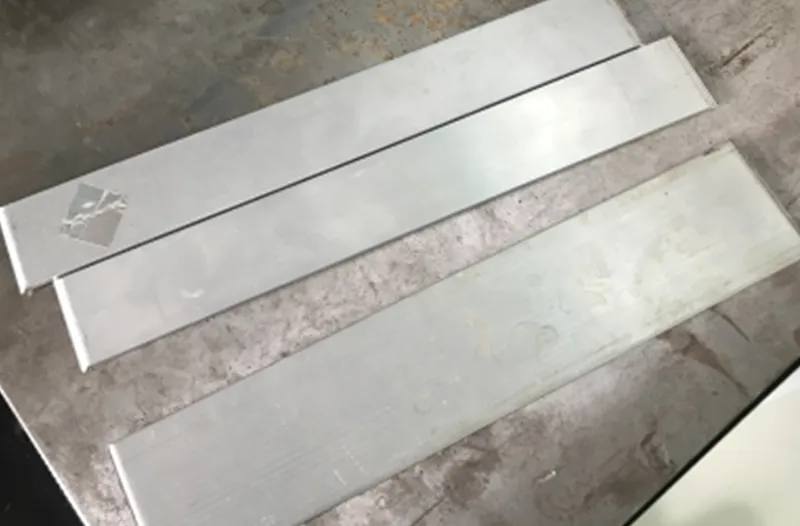
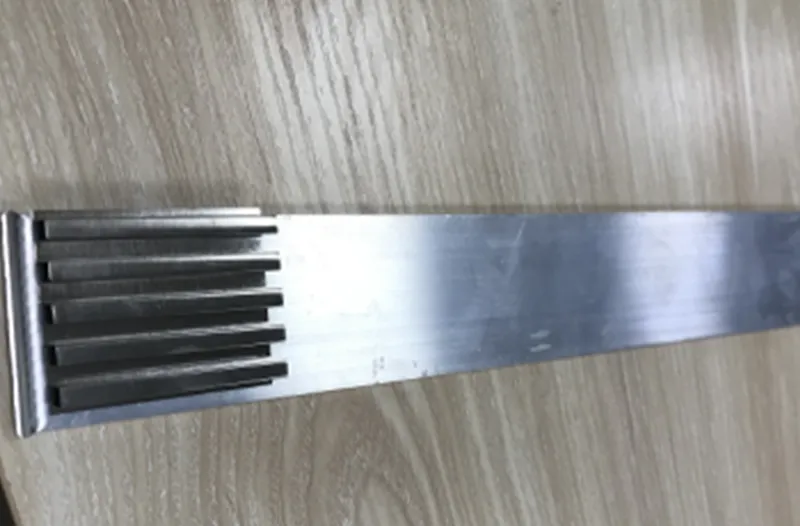
Las características del VC de aluminio de nuestra empresa.
1. Diseño maduro. Nuestro diseño de estructura ha sido probado por GJB-150, la estructura es madura y confiable;
2. Peso ligero y buena conducción del calor. Estructura hueca de aleación de aluminio, el peso es solo el mismo volumen de aluminio sólido 50 ~ 90%, y la capacidad de conducción de calor es más de 100 veces la del aluminio;
3. Fácil de procesar. El material de aleación de aluminio tiene buena conductividad térmica, excelente rendimiento de procesamiento, procesamiento conveniente en varias formas, pero también integración conveniente con piezas estructurales, de modo que el equipo o instrumentos puedan tener el peso más liviano y la mejor disipación de calor.
4. Resistencia a bajas temperaturas. La placa homogénea de aluminio utiliza comúnmente acetona como medio de trabajo, el punto de congelación es inferior a -90 ℃, no habrá problemas de daños por expansión del congelamiento del agua en la estructura interna;
5. Rentable. La placa de aluminio VC conduce bien el calor y el costo por volumen es solo 1/10 del cobre, el mismo tamaño que el más rentable;
Condiciones personalizadas de nuestra empresa para aluminio VC:
1, Material: la aleación de aluminio 6063 más utilizada, también puede usar aleación de aluminio 6061 o aleación de aluminio de 1 serie, aleación de aluminio de 3 series;
2. Tamaño: Tamaño máximo 400 mm * 400 mm;
3. Rango de temperatura de trabajo: -60 ~ 140 ℃. El medio de trabajo especial puede tener una temperatura de funcionamiento mayor o menor;
4. Tratamiento superficial: oxidación conductiva, oxidación anódica, ánodo duro, pintura en aerosol, etc.
5. Ambas partes negociarán otros requisitos, como aceleración, vibración, impacto, temperatura alta y baja, etc., de acuerdo con los requisitos del cliente;
6. Ciclo de procesamiento: 21 días para realizar la muestra.